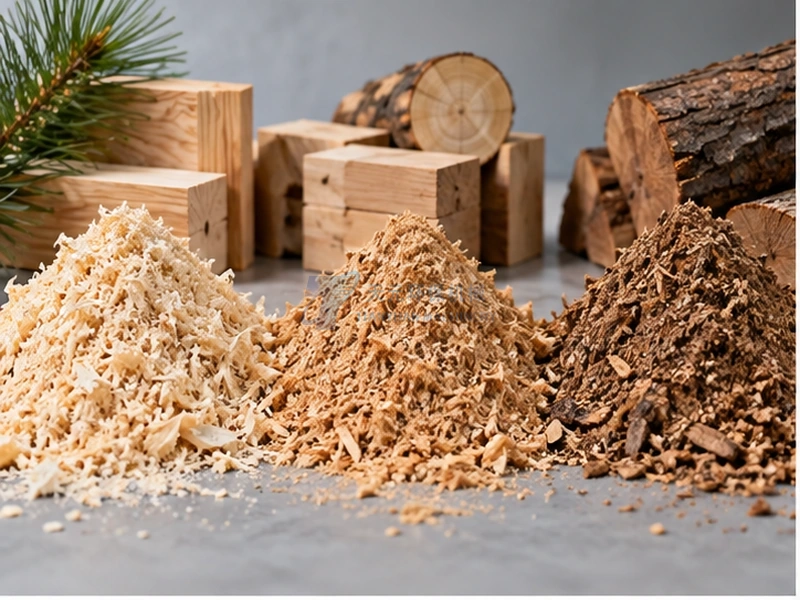
不同木种的锯末通常可以混合磨粉,但“能混”不等于“可以随意混”。如果各类锯末本身都适合机械细磨,而且进料尺寸、含水状态、杂质和下游质量要求能够统一控制,混合后再制粉通常具有可操作性;如果不同木种在水分、密度、纤维形态、颜色或洁净度方面差异较大,则应先分别处理或按固定比例控制,再决定是否混合进入木粉机。
实际判断的重点不是“松木和硬木能不能放在一起”,而是混合之后能否形成稳定、可重复的进料,并持续得到符合目标用途的木粉。对于只要求一定粒度范围的普通粉体,混合的自由度通常更高;对于木塑、复合材料、配方填料或对颜色、灰分、含水率、批次一致性有要求的产品,木种比例本身就可能成为需要记录和控制的工艺变量。
核心结论
不同木种锯末可以混合磨粉的前提,是各组分都满足设备进料条件,并且混合比例、含水状态、初始粒径、杂质和下游指标处于可控范围。木种不同并不会自动导致“不能磨”,但不同木材的密度、纤维结构、含水状态和粉体性质可能不同,因此混合生产更需要关注批次一致性。若某一组分明显偏湿、偏粗、含杂较多,或最终产品要求单一木种、稳定颜色、特定灰分或其他配方指标,应先分别处理或单独制粉,不宜直接混在一起。
为什么不同木种的锯末通常可以混合磨粉?
从机械制粉角度看,木粉机处理的是达到进料条件的木质纤维小料,而不是按树种名称决定能否研磨。只要松木、杨木、桦木、硬杂木等锯末分别都属于适合机械细磨的木质原料,混合后并不会因为“树种不同”就自动失去可磨性。
但不同木种制成的锯末并不是完全相同的原料。公开研究表明,不同木种的木粉或锯末在颗粒密度、堆积状态、粒度分布、含水状态及最终复合材料表现等方面可能存在差异。也就是说,机械上可以混合,并不代表混合比例怎么变化都不会影响成品。
不同木种锯末混合前要先看哪些差异?
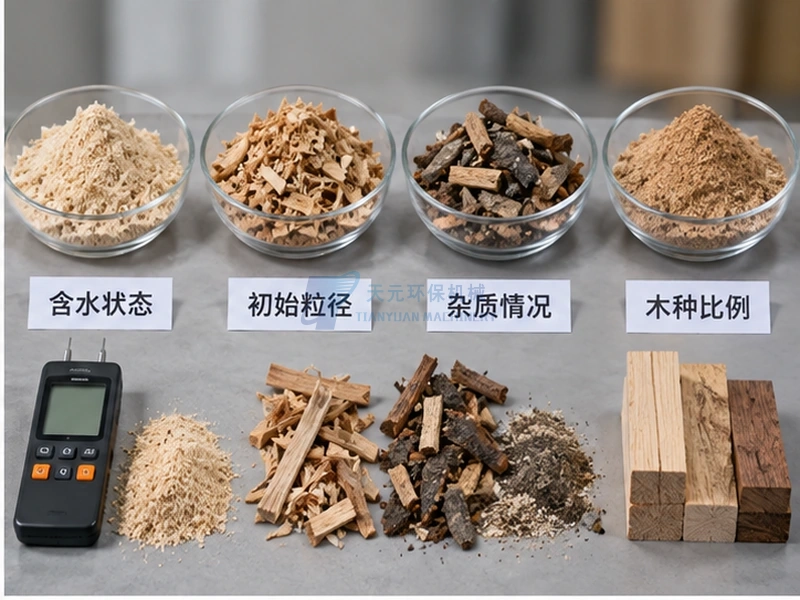
| 检查项目 | 为什么要看 | 处理思路 |
|---|---|---|
| 含水状态 | 水分差异过大时,混合料容易出现局部结团、给料不均或磨粉状态波动 | 先分别检测,必要时干燥或均化,再进入统一配料 |
| 初始粒径与形态 | 细锯末与粗木屑混在一起时,给料和实际受力条件并不一致 | 先粉碎或筛分到相对接近的进料状态 |
| 树皮、砂石和异物 | 不同来源锯末的洁净度可能差异明显,并影响灰分、磨损和成品质量 | 混合前先分选、除杂,必要时单独存放 |
| 木种比例 | 比例变化会改变颜色、密度、纤维组成及部分下游性能 | 有配方要求时按质量比例计量,不宜凭料斗体积估算 |
| 下游质量要求 | 有些客户只看粒度,有些还要求颜色、含水率、灰分、纤维形态或稳定配方 | 先明确验收指标,再决定是否允许混合 |
其中,含水率和进料尺寸是最容易被忽略的两个变量。天元已分别说明木粉机进料含水率和木粉机进料尺寸的判断方法。混合前先把各组分调整到相近且适合磨粉的状态,比把不同状态的锯末直接倒在一起更容易保持生产稳定。
哪些情况下建议先分别处理,再考虑混合?
第一类是水分差异明显。如果一种锯末已经比较干燥,另一种仍然明显潮湿,直接混合并不能真正消除水分差异,反而可能让局部物料状态更难判断。这种情况更适合先分别干燥或均化,再按稳定比例混合。
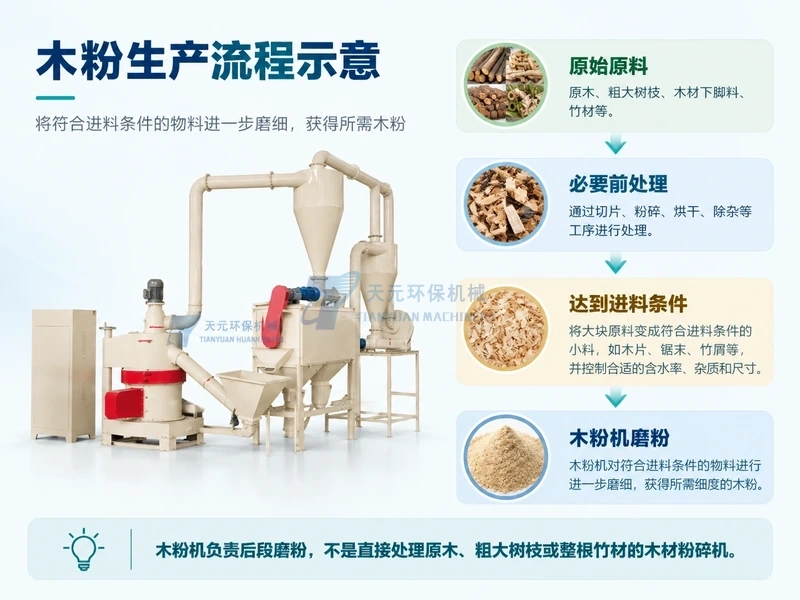
第二类是原料形态差异明显。细锯末、粗刨花、块状边角料虽然都来自木材,但它们在制粉生产线中的位置不同。尺寸较大的原料应先完成切片或粉碎等前处理,不能依靠后段木粉机同时承担“大料减小”和“细粉加工”两个任务。
第三类是洁净度或组成差异明显。如果其中一批原料含树皮较多、夹有砂石、金属件、漆膜、胶黏剂或其他未知污染物,就不应为了方便而直接混入洁净锯末。混合之后一旦污染整批原料,后续再分离通常更加困难。
第四类是最终产品对木种有明确限制。如果下游客户指定单一木种,或者要求稳定颜色、气味、灰分、化学组成或固定配方比例,那么木种就属于产品规格的一部分,此时应按规格生产,而不是只看设备能否磨粉。
不同木种混合时,怎样让比例保持稳定?
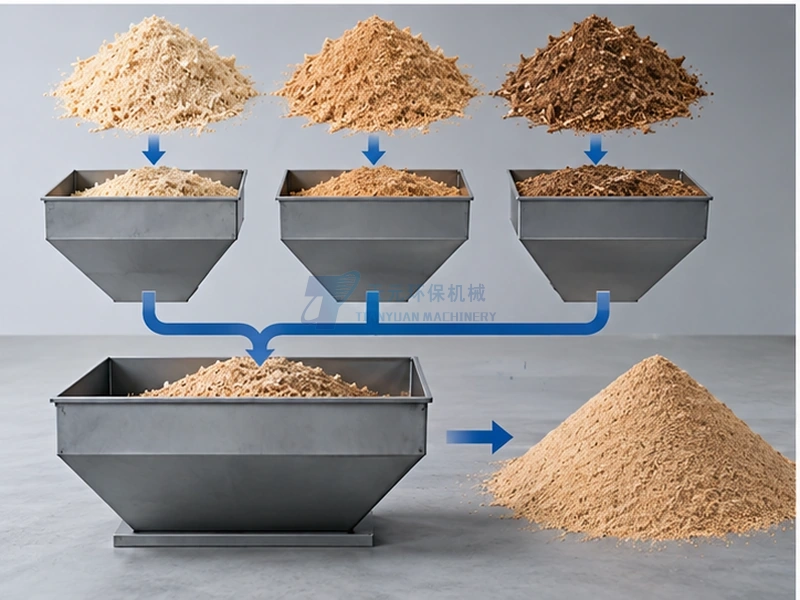
需要控制比例时,建议按质量而不是按料斗体积或“几铲料”来配比。不同木种、不同锯切方式和不同含水状态都会改变松装密度,同样一立方体积的锯末,实际质量可能并不相同。如果用体积估算,木种比例会随料堆状态发生漂移。
批次记录至少应能追溯木种、原料批次、含水状态、前处理方式和混合比例。如果两种锯末的密度或流动状态差异很大,提前混好后在储料和输送过程中也可能重新分层,这种情况下可以考虑分别计量、稳定给料后再汇合,而不是依靠一次人工预混解决全部问题。
混合锯末磨成木粉后,应该检查哪些指标?
如果混合生产的目的只是获得一定粗细范围的普通木粉,最基本的检查仍然是粒度和筛分结果;如果用于稳定供货或进入配方型产品,还应根据下游要求增加含水率、颜色、洁净度、堆积状态以及必要的纤维形态或配方性能检查。
- 粒度/粒度分布:确认混合后是否仍能稳定达到目标筛分要求,可参考《木粉目数怎么检测》。
- 含水状态:不同木种混合后仍应保持批次稳定,不能只测其中一种原料。
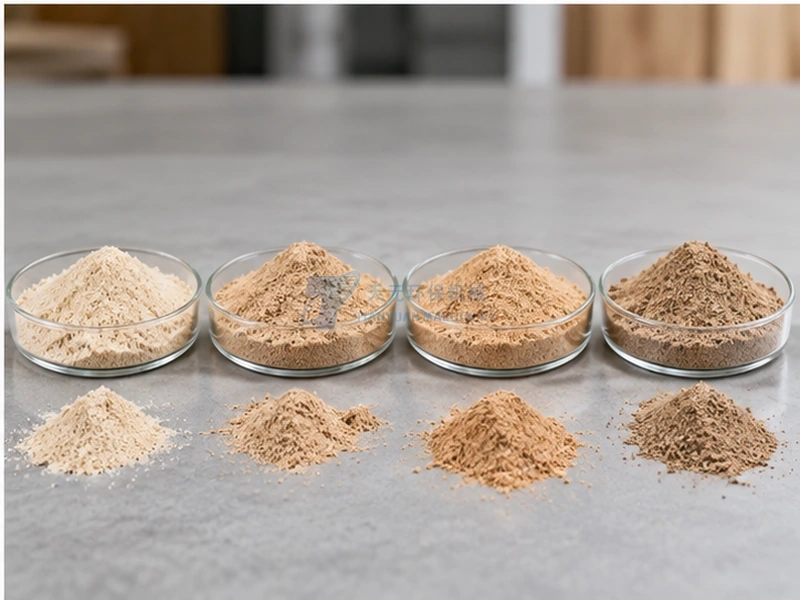
- 颜色与外观:不同木种颜色差异可能直接反映到成品,尤其对浅色或外观敏感用途更明显。
- 杂质与洁净度:确认没有因某一组分引入砂石、树皮、金属或其他不需要的杂质。
- 堆积与流动状态:不同木种和不同粒度组成会影响粉体松装状态,包装、计量和下游加料时应以实际成品为准。
- 下游验证:如果木粉用于木塑、树脂或其他复合体系,最终是否适用仍应通过对应配方或工艺验证。
TYMF6R-600处理混合锯末时需要注意什么?
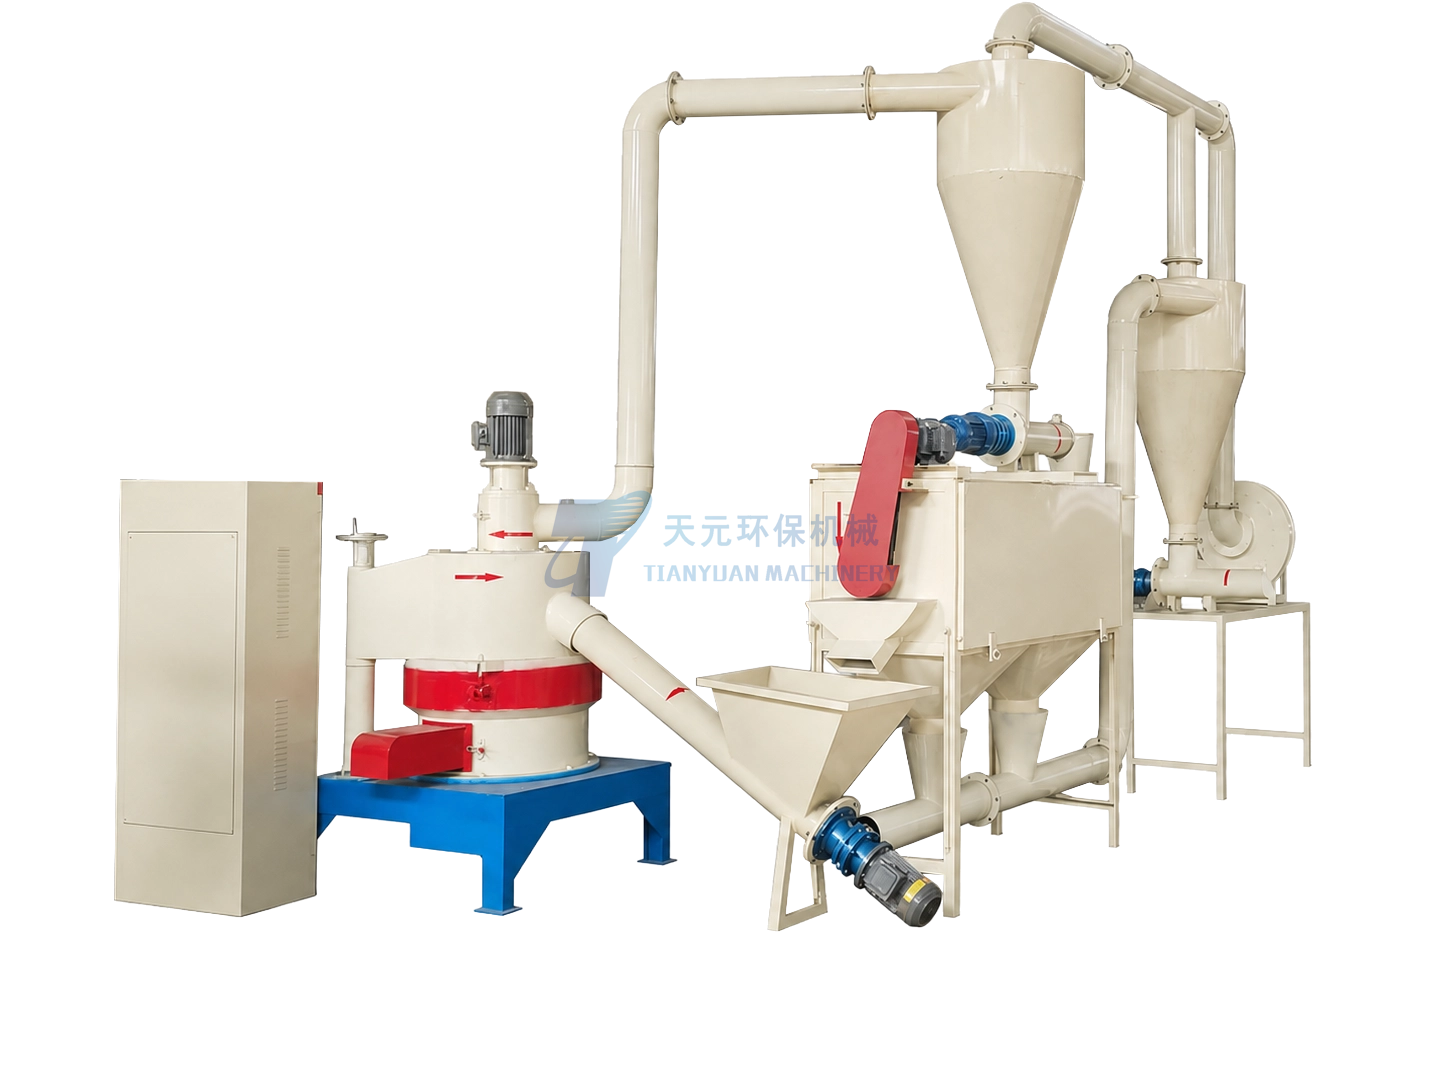
天元TYMF6R-600超细木粉机当前正式参数为成品细度30–325目、处理能力100–500 kg/h、最大进料直径5 mm。该型号适用于符合条件的锯末、木屑等木质纤维原料,但实际产能会随原料性质、进料状态、目标细度和现场工况变化。
对于混合锯末,设备参数本身不会因为“混了两种木材”就自动改变,真正需要重新确认的是混合料是否仍处于稳定进料状态,以及某一种木材是否成为整批原料的限制因素。例如,一种锯末较干且粒径均匀,另一种明显偏湿或夹有较粗木屑,那么生产波动通常由状态较差的那一部分决定。
如需从原料前处理、磨粉、筛分和收集的整体流程判断,可继续查看木材制粉与木粉机方案;如果还不确定某一木种是否适合磨粉,可结合木粉机适用原料专题先判断单一原料,再评估混合。
常见问题
松木锯末和硬木锯末可以混合磨粉吗?
通常可以评估混合磨粉,但应先确认两种原料分别适合机械细磨,并把含水率、进料尺寸、杂质和混合比例控制在稳定范围。如果最终产品指定木种或颜色、灰分等指标,则按产品规范决定是否允许混合。
不同木种混合后还可以用同一个目数要求吗?
可以采用相同的目标筛分规格,但不能假定实际粒度分布一定完全相同。不同木种和纤维形态可能影响筛分结果,应以真实成品取样检测确认。
锯末应该先混合再磨,还是分别磨完再混?
没有适用于所有项目的固定答案。原料状态接近、配比稳定时,预先计量混合有利于统一批次组成;如果水分、粒径或流动状态差异明显,更适合先分别完成前处理,再稳定计量后汇合,必要时也可以分别制粉后按成品指标配混。
木种比例经常变化会有什么影响?
比例变化可能引起颜色、堆积状态、纤维组成以及部分下游性能波动。若产品用于稳定供货或配方型应用,应把木种比例作为批次记录项目,而不是完全随机混料。
结语
不同木种的锯末通常可以混合磨粉,但正确判断标准不是“树种不同能不能进同一台机器”,而是混合后的原料是否具有稳定的尺寸、水分、洁净度和配比,并且成品能否持续满足下游要求。原料差异较小时,可按稳定比例混合制粉;差异较大时,应先分别完成干燥、粉碎、筛分或除杂,再决定在哪个工序汇合。
对于需要长期连续供货的项目,最有价值的不是偶尔把几种锯末混在一起磨成功,而是建立可重复的原料配比和批次记录,让每批木粉的粒度、含水状态、颜色和其他关键指标保持在可接受范围内。