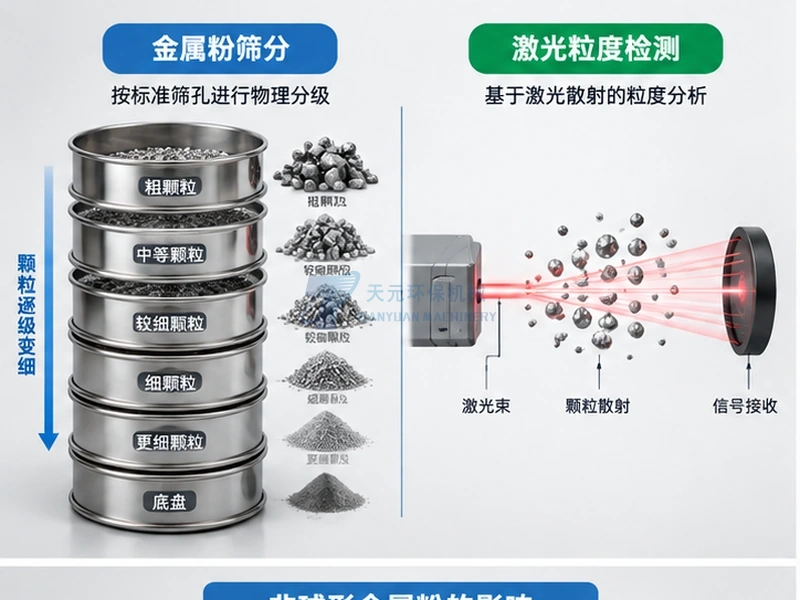
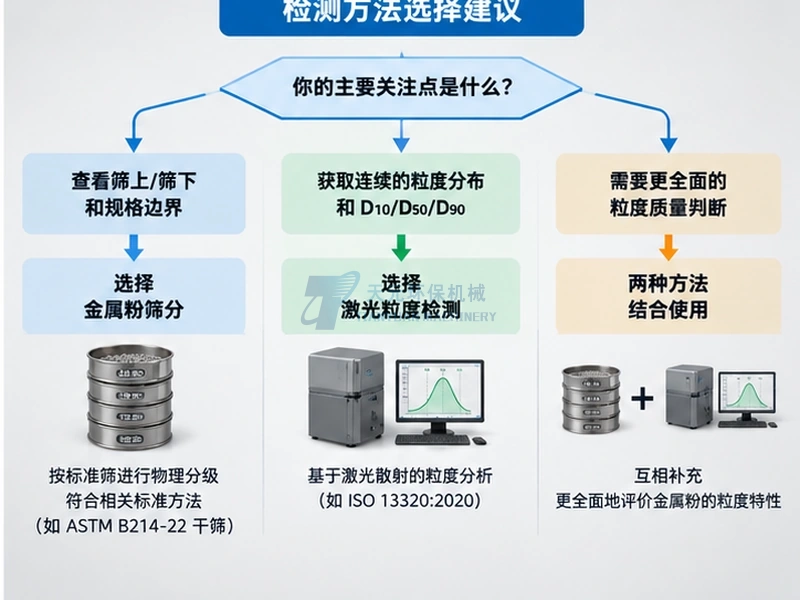
金属粉筛分与激光粒度检测不是同一种方法,结果也不能直接等同。筛分按标准筛孔把粉末分成不同粒级并计算质量比例;激光粒度检测根据颗粒散射信号反演连续粒度分布,常用D10、D50、D90表达。
规格按“多少目、筛上或筛下比例”表达时,筛分更直接;需要连续分布或D10、D50、D90时,激光法更合适。机械制粉金属粉常为片状或不规则颗粒,两种方法得到不同结果并不异常,因此报告必须注明检测方法。
核心结论
筛分回答的是“颗粒能否通过某个实际筛孔、各粒级占多少质量比例”;激光粒度检测回答的是“根据光散射模型推算出的等效粒径如何分布”。两者既可以分别使用,也可以互相补充,但不能把D50简单换算成某个目数,也不能用一个筛分结果替代完整的D10、D50、D90分布。机械制粉金属粉形貌越不规则,越应注意两种方法的定义差异,并按照下游验收标准选择检测方法。
金属粉筛分和激光粒度检测,原理有什么不同?
筛分属于物理分级:金属粉在已知筛孔的标准筛中运动,能通过的颗粒进入下一层,不能通过的留在筛面,称量各层物料后即可得到各粒级质量分数。
ASTM B214-22是金属粉干筛分析标准方法,公开范围覆盖45–850 μm筛孔。筛分适合回答“某筛孔以上和以下各占多少”,但颗粒越细,团聚、静电和筛孔堵塞等因素越需要关注。
激光粒度检测则让经干法或湿法分散的颗粒通过激光束,根据散射信号和光学模型反演粒度分布。ISO 13320:2020为现行国际标准,公开适用范围约0.1 μm至3 mm,实际有效量程还取决于仪器、分散条件和材料。
筛分结果和激光粒度结果分别告诉你什么?
| 比较项目 | 筛分 | 激光粒度检测 |
|---|---|---|
| 基本原理 | 颗粒是否能通过实际筛孔 | 根据激光散射信号反演等效粒径 |
| 常见结果 | 筛上、筛下及各筛级质量比例 | 连续粒度分布、D10、D50、D90等 |
| 最直观用途 | 判断目数、筛上限、筛下限和产品分级 | 比较整体分布、中位粒径和粗细两端变化 |
| 对颗粒形貌的响应 | 受颗粒能否以某种方向通过筛孔影响 | 以散射模型得到等效球形粒径分布 |
| 是否可以直接互换 | 不能。只有建立同一材料、同一取样和稳定方法条件下的相关性后,才适合做项目内部对照。 | |
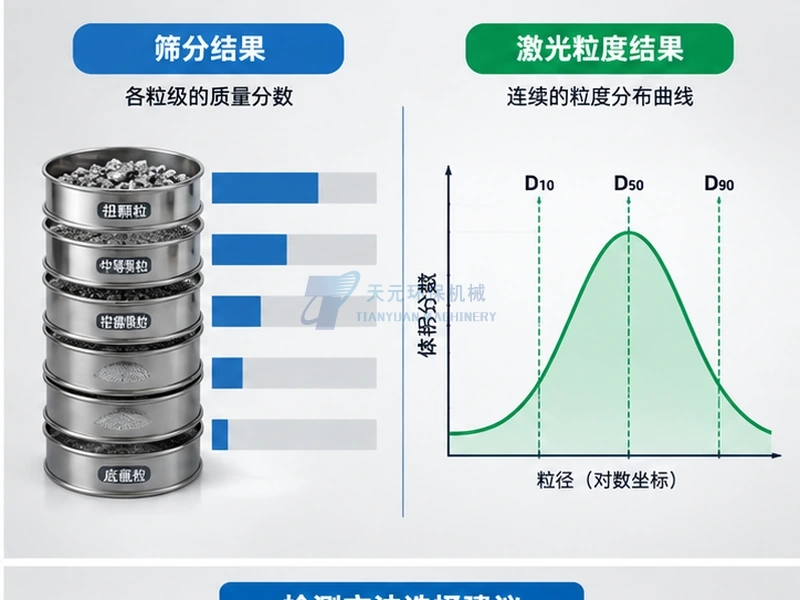
筛分结果是离散粒级的质量占比;激光法得到连续分布曲线,并可用D10、D50、D90等百分位粒径比较不同批次。
D50表示累计粒度分布中50%对应的粒径位置,不等同于“50%的粉末通过某张标准筛”。非球形金属粉的激光等效粒径与筛孔通过行为尤其可能不同。
为什么机械制粉的金属粉,两种检测结果更容易不一致?
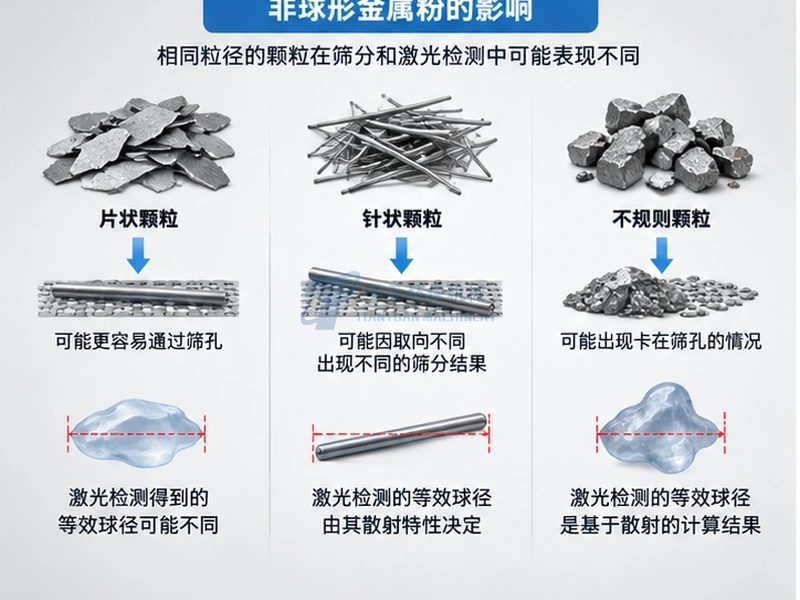
机械制粉金属粉不一定是球形,常见片状、不规则、多棱角等形貌。“多少目”不能代表全部粉体质量,粒度和粒形应分开理解。
片状或长条颗粒是否通过筛孔会受姿态影响;激光法也不是直接测量颗粒真实长、宽、厚,而是按散射模型计算等效粒径。ISO 13320明确指出,非球形颗粒的激光结果可能与筛分等其他物理原理方法不同。
因此,“某筛下比例”和“D50”即使数值接近,也不能直接判定为同一粒度结果。
金属粉的“目数”和D50能直接换算吗?
目数和D50不能做通用的一一换算。标准筛孔可以对应微米开孔,但D50是粒度分布中的百分位参数。两个粉末即使D50接近,也可能因分布宽度或颗粒形貌不同而具有不同筛分通过率。
规格写“100目通过率”或筛上/筛下比例时,应按约定筛分方法验收;规格写D10、D50、D90时,应明确仪器方法、干湿分散条件和报告口径,不能把一种方法的结果硬换成另一种。
实际项目中,应该选筛分还是激光粒度检测?
优先筛分的情况
- 采购或验收标准本身以目数、筛上或筛下比例表示;
- 需要直接判断生产筛分工序的合格品比例;
- 粉体主要位于可稳定筛分的较粗粒度区间;
- 上下游已经长期沿用同一套标准筛规格。
优先激光粒度检测的情况
- 需要D10、D50、D90等连续分布指标;
- 需要比较不同批次粒度曲线的变化;
- 粉末较细,筛分难以提供足够分辨率;
- 下游规范明确指定激光衍射方法。
项目既要控制筛上/筛下比例,又要了解连续粒度分布时,两种方法可以并用,但应分别保留结果。关键不是“哪个更高级”,而是检测方法与产品验收条件一致。
生产筛分和实验室粒度检测,应该怎样配合?
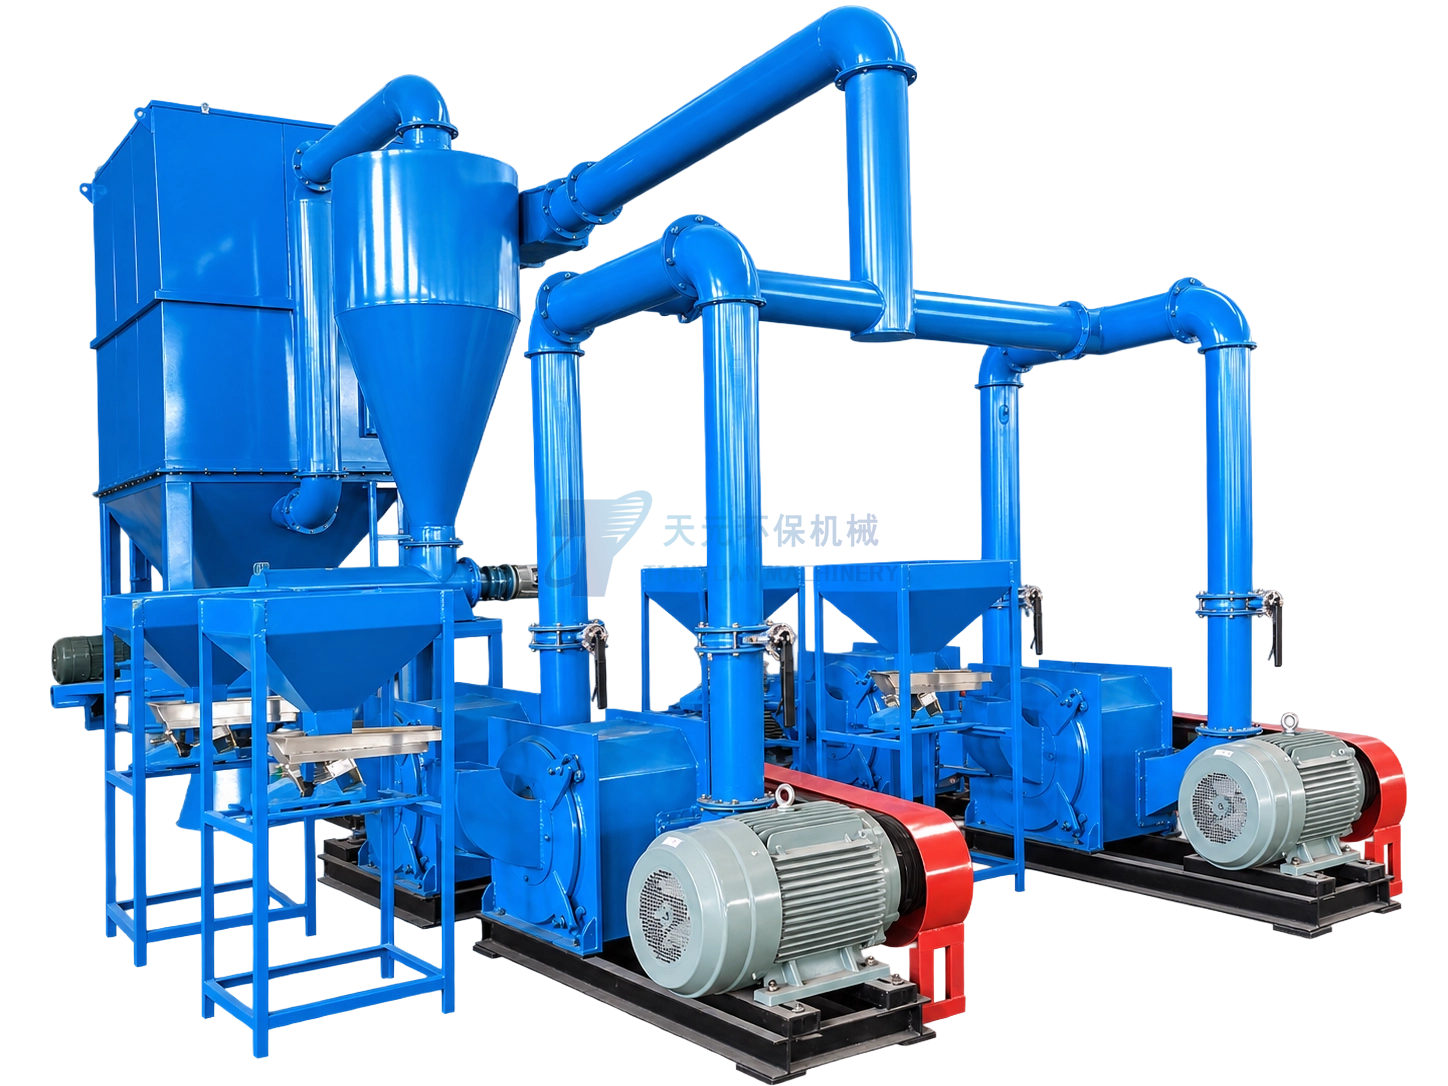
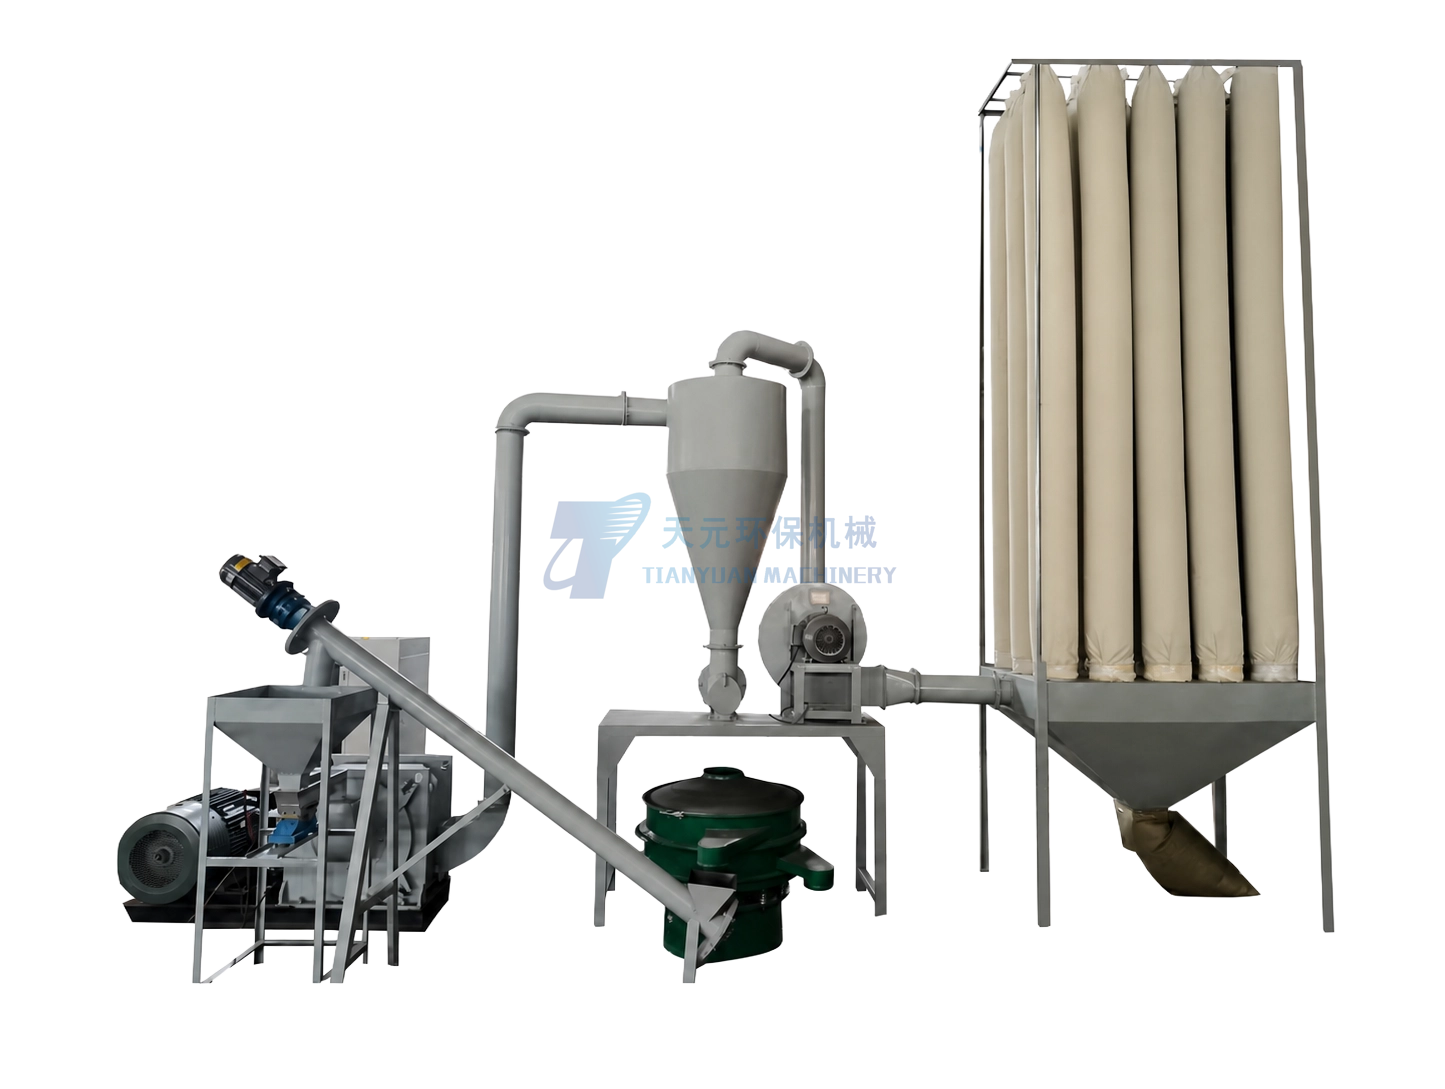
在金属机械制粉线上,筛分既可以用于检测,也可以作为工艺分级。天元当前TYJSMF500金属磨粉机公开流程包含圆振筛。该机正式参数为成品细度20–325目、处理能力50–500 kg/h、进料≤5 mm,实际产能随材料、进料状态、目标细度和系统配置变化。
生产线上“通过某张筛”并不等于完整描述粒度分布。下游还关注D10、D50、D90时,可在代表性取样后增加激光检测;反过来,实验室激光报告也不能替代生产筛网的实际分级判断。
天元现有《金属磨粉机粒度怎么控制?为什么不能只看“多少目”》讨论生产粒度控制;本文只区分检测方法。后续做试料时,还应把粒形、纯度、氧化状态、产量和运行稳定性分别记录。
常见问题
筛分测出来是100目,激光粒度为什么不是同一个数值?
因为两种方法测量原理不同。筛分看颗粒是否通过实际筛孔,激光法根据散射信号计算等效粒径分布,尤其对片状或不规则金属粉,两者出现差异很正常。
D50可以理解成“50%的粉末通过某张筛”吗?
不能直接这样理解。D50是某种粒度分布测量方法中的累计百分位粒径,不等同于标准筛的筛下质量百分比,两者只有在明确方法并经过同一材料相关性验证后才适合做项目内部比较。
金属粉很细时还适合用筛分吗?
细粉筛分会更容易受到团聚、静电和筛孔堵塞等因素影响。ASTM B214-22公开范围从45 μm筛孔起步;更细粉体如果需要连续粒度分布,通常应结合适用的仪器方法和产品标准评估。
筛分和激光粒度检测需要二选一吗?
不一定。产品规格以筛孔边界验收时用筛分最直接;需要D10、D50、D90时用激光法更合适。若项目同时关心生产分级和完整粒度分布,可以两种方法并用,但报告应分别标明。
结语
金属粉筛分与激光粒度检测的核心区别,不是“哪个更准确”,而是它们回答的问题不同。筛分以真实筛孔完成物理分级,适合目数、筛上和筛下比例;激光衍射以光散射模型得到连续的等效粒度分布,适合D10、D50、D90等指标。
对于机械制粉金属粉,颗粒往往并非理想球形,因此更不能把两种方法的数字简单互换。先按最终用途确定验收指标,再统一取样、检测方法和报告口径,才能让不同批次、不同设备或不同供应商之间的粒度数据真正具有可比性。