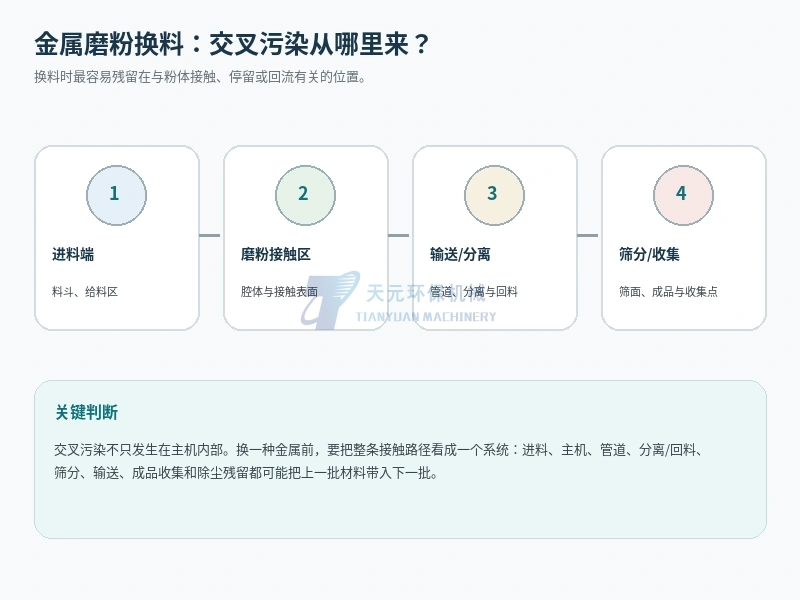
金属磨粉换料时要避免交叉污染,重点不是“把主机表面扫一遍”,而是把上一批金属可能残留的整条接触路径清理、隔离并确认。进料端、磨粉接触面、管道、分离与回料、筛分、输送、成品收集以及除尘系统都可能带入上一批物料。下一批如果对成分、纯度或异种金属残留有要求,就应在正式生产前完成换料清洁,并把首批新料单独接收、检查。
交叉污染的风险大小,与“换了什么材料”和“下一批允许混入多少旧料”直接相关。例如,同一合金体系内相近牌号之间的换料,与从铜粉切换到对铜残留敏感的不锈钢粉,控制要求不能完全相同。因此,金属磨粉换料没有一个适用于所有项目的固定清扫时间、冲洗量或允许残留比例,应根据原料、下游产品规范和实际检测能力制定换料标准。
核心结论
金属磨粉换料避免交叉污染,应执行“停止旧料→排空残留→分区清洁→检查确认→首批新料隔离→恢复正式生产”的基本逻辑。是否达到换料要求,不能只凭肉眼看出料口,而应覆盖所有与旧料接触、容易积料或可能回落的部位。对纯度要求高、不同金属互相敏感或下游成分控制严格的产品,换料后还应通过首批样品检查或企业既定检测方法确认;若普通清洁仍难以满足要求,应考虑专线、专用接触部件或减少不同材料之间的频繁切换。
金属磨粉交叉污染通常从哪里来?
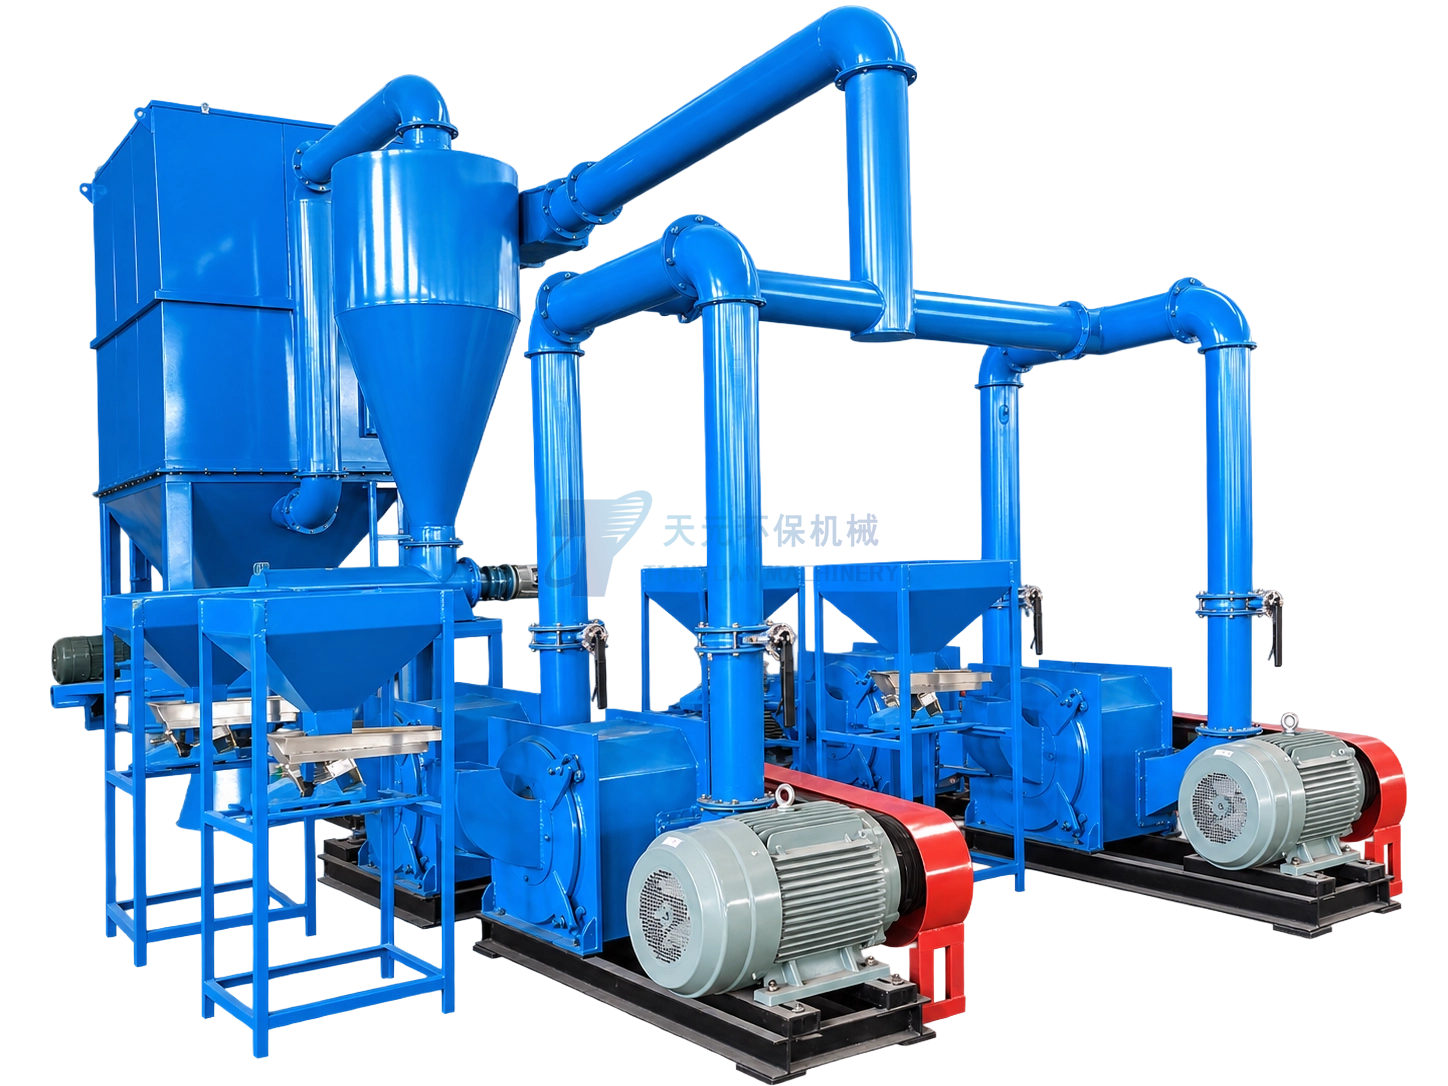
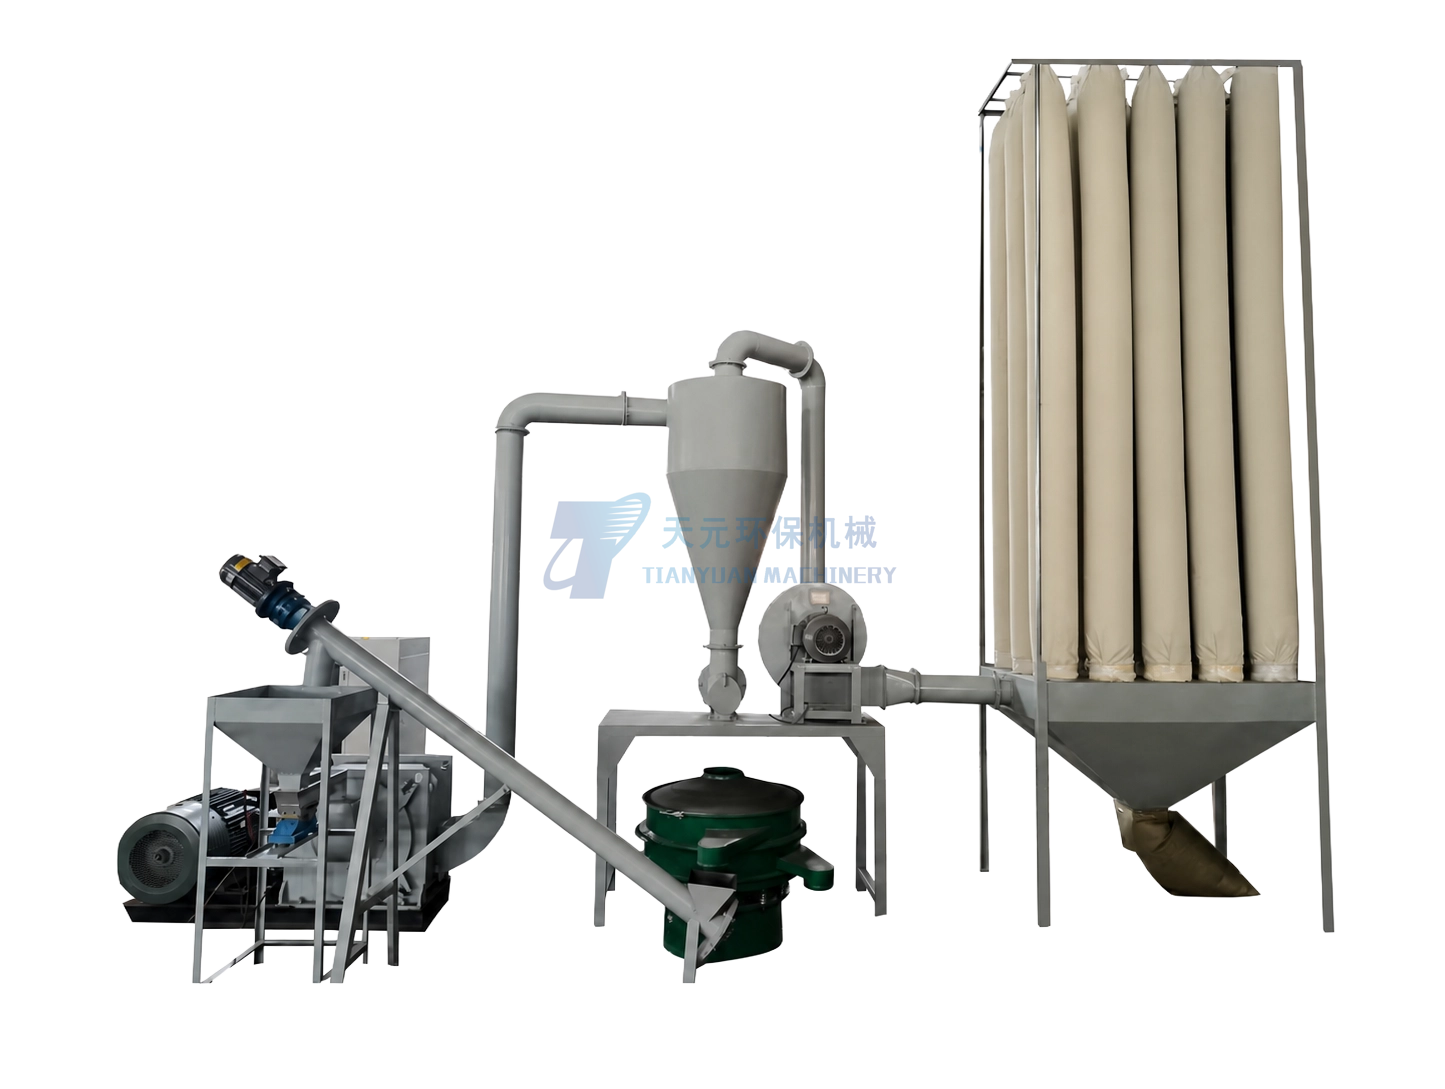
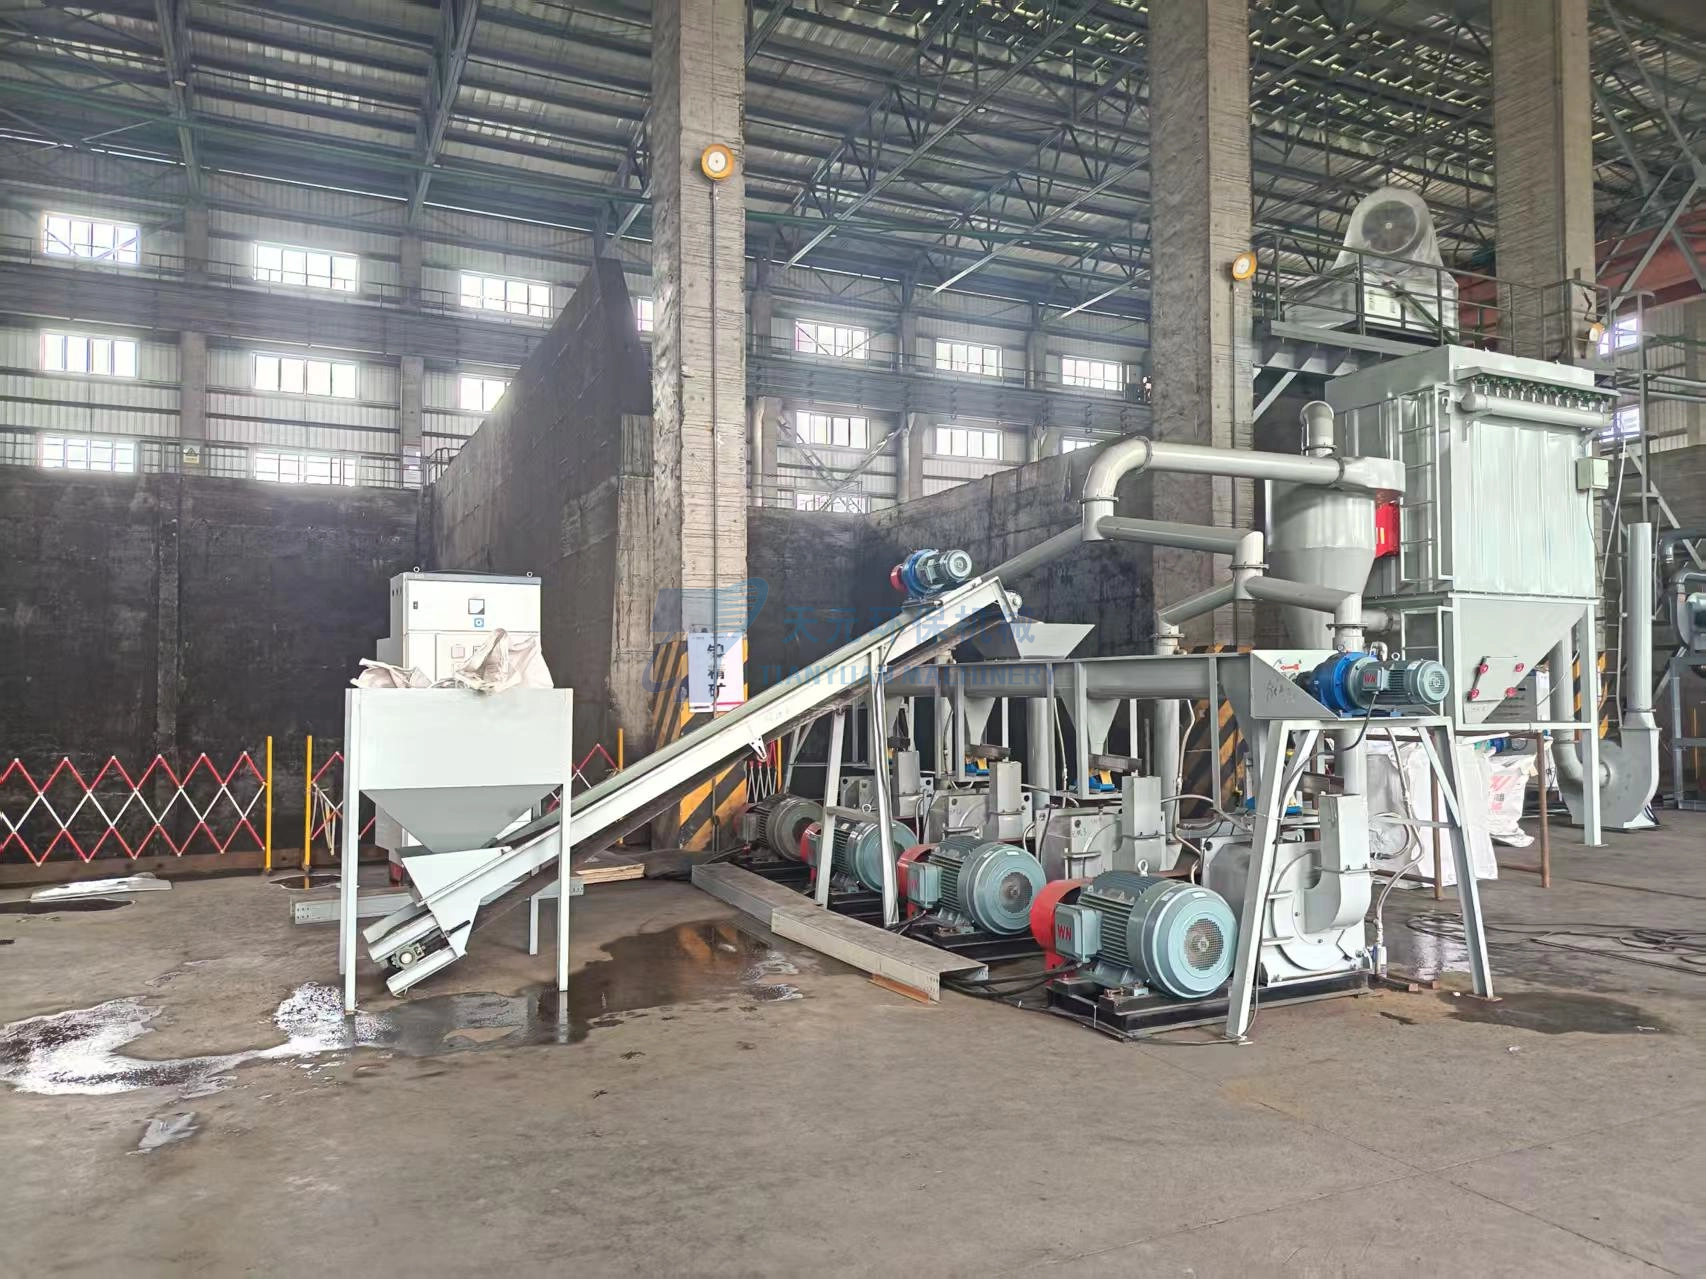
机械制粉过程中,金属原料会经过进料、磨粉、输送、分离、筛分和收集等环节。上一批粉末只要在某个位置没有完全排空,就可能在下一批运行时重新进入物料流。天元当前TYJSMF500金属磨粉机产品页公开的系统组成中,就包含振动给料、主机、管道、旋风分离、螺旋输送、圆振筛、回料和除尘等环节。实际项目配置会随工艺变化,但“整条接触路径都可能残留”这一判断具有普遍性。
最常见的污染来源不是肉眼能直接看到的大量旧料,而是附着在角部、筛面、管道低点、回料路径、包装接口和粉尘收集位置的少量残留。对于普通低敏感用途,这些残留可能只造成轻微颜色或成分波动;对于要求单一牌号、控制杂质元素或后续需要精确配料的粉体,即使残留量不大,也可能影响批次一致性。
换料前先判断:这次交叉污染风险有多高?
换料清洁要求不应只由设备决定,更要看旧料、新料和最终产品之间的关系。天元已经在《金属磨粉机适合加工哪些原料?哪些材料不能加工》中明确提出,不同金属和不同牌号如果混在一起,而最终粉体又有成分和纯度要求,就不宜直接混磨。换料同样遵循这一原则:下一批越不能接受上一批残留,清洁和验证要求就越高。
| 换料情况 | 主要风险 | 控制重点 |
|---|---|---|
| 同一种金属、同一牌号,不同批次 | 原料来源、油污、氧化或杂质差异 | 重点防止旧批次残留影响新批次追溯 |
| 同一金属、不同牌号 | 合金元素或成分要求不同 | 先确认下游是否允许牌号间残留,再确定清洁等级 |
| 不同金属之间切换 | 异种金属混入,可能直接影响纯度和配方 | 扩大清洁范围并隔离首批新料 |
| 下一批为高纯度或成分敏感产品 | 少量旧料也可能造成不合格 | 需要更严格的验证,必要时专线或专用部件 |
| 涉及铝等可燃金属细粉 | 清洁过程还伴随粉尘、静电和燃爆风险 | 清洁方式必须纳入专业粉尘安全评估 |
金属磨粉换料时,按什么顺序更容易避免混料?
- 停止旧料并做好批次分界。先停止旧料进料,确认旧料末批的去向,不要在旧料仍持续进入系统时直接加入新料。
- 尽量排空系统内可见旧料。包括料斗、给料、主机后续输送和成品收集等位置,先把仍可正常排出的物料排出。
- 按物料接触路径分区清理。从进料端到成品端逐段检查,避免只清主机或只清出料口。对于可拆卸、易积料部件,应按实际设备结构制定清洁步骤。
- 检查容易挂料和沉降的位置。角部、筛面、弯头、低点、回料路径和收集接口往往比直通位置更容易留下粉体。
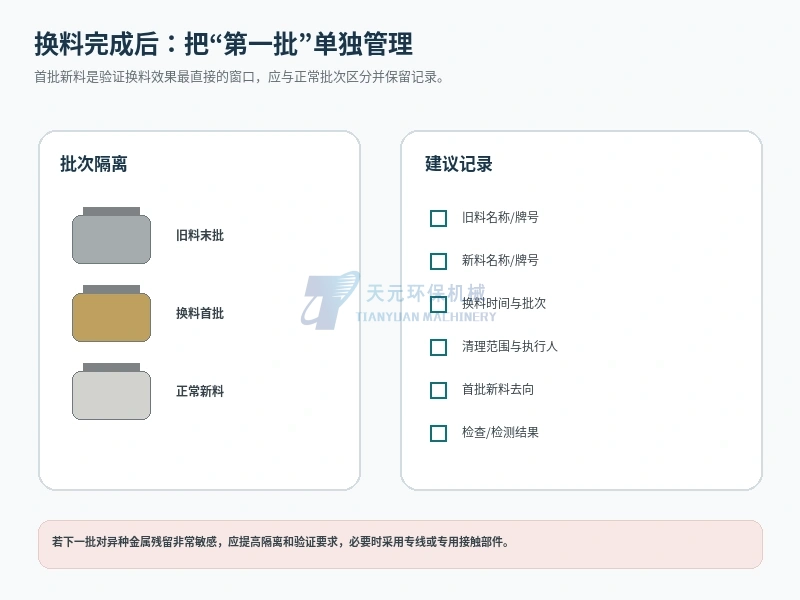
- 新料首批单独接收。换料后的第一批物料不要立即与正常产品混在一起,应单独标识、取样或检查,确认后再决定其用途。
- 记录换料结果。至少保留旧料、新料、换料时间、清理范围、首批新料去向和确认结果,便于以后追溯异常。
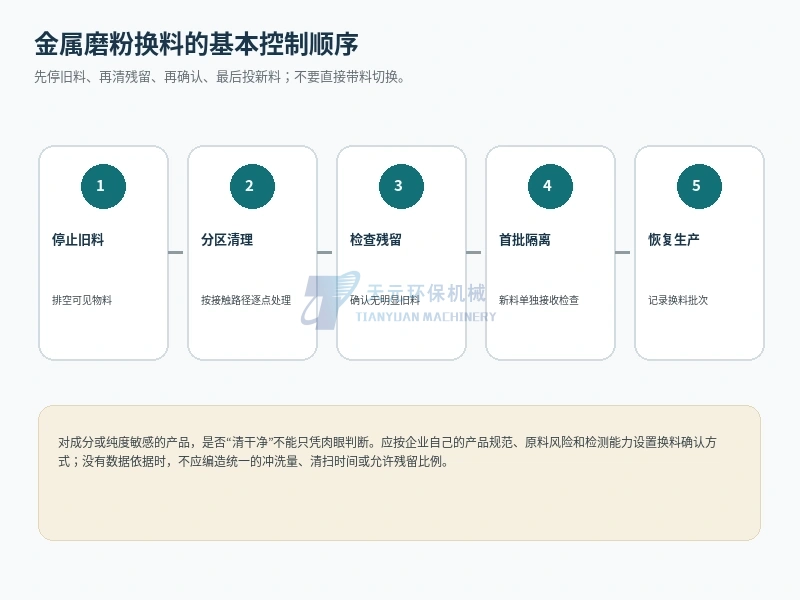
不建议在没有依据的情况下给所有材料规定统一的“清扫10分钟”“先跑多少公斤新料”或“允许残留多少百分比”。不同金属密度、粒度、附着性和下游纯度要求差异很大,固定数字容易把本应通过产品规范和现场验证确定的问题简单化。
哪些位置最容易留下上一批金属粉?
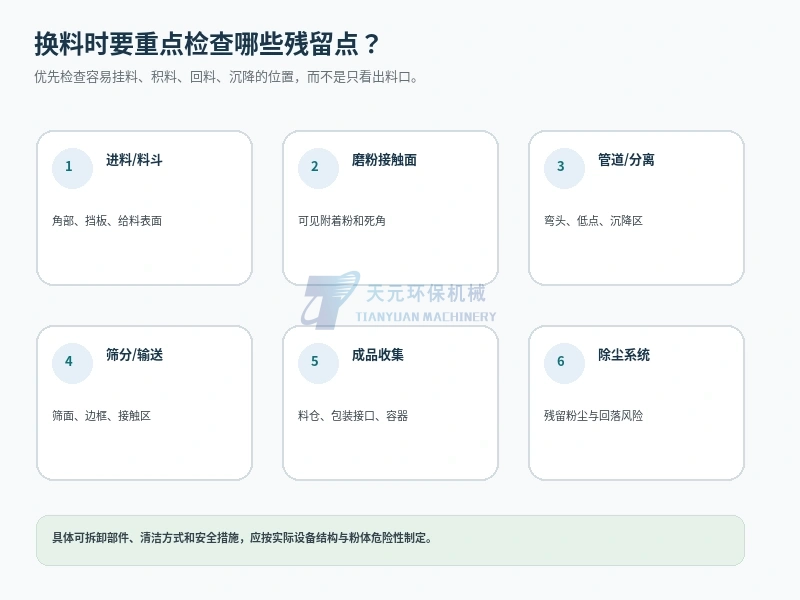
换料检查可以按照“哪里容易停留粉体,就优先检查哪里”的思路进行。对于天元公开的金属粉加工流程,重点不仅包括主机,还应关注进料、输送、分离、筛分、回料和收集环节。具体拆卸方式和清洁动作必须以实际设备结构和现场安全要求为准。
进料到磨粉段
- 料斗角部和挡板附近;
- 给料接触面和落料位置;
- 主机内可见附着区域;
- 容易形成死角或积粉的位置。
磨粉后的输送与收集段
- 管道弯头、低点和接口;
- 分离、回料和筛分接触面;
- 输送设备内部残留;
- 成品料仓、包装接口和除尘系统残粉。
如果旧料和新料颜色差异很大,肉眼观察能帮助发现明显残留;但颜色相近并不代表成分相同。因此,视觉检查只能发现一部分问题,不能替代对成分或纯度有要求产品的检测。
清洁完成以后,怎样确认可以恢复正式生产?
最基本的方法是把换料后的首批新料单独接收,不与正常批次立即混合。先检查是否仍有明显旧料、颜色异常、异种颗粒或其他可见混杂,再根据产品要求决定是否需要进一步检测。对于只要求一般粒度的产品,检查重点可能以混料和外观为主;对于有明确成分、纯度或牌号要求的产品,则应依据企业已有的检验规范确认。
这里需要区分“换料验证”和后续第19篇将讨论的“金属磨粉机试料要检测哪些指标”。换料验证解决的是上一批是否影响下一批;试料检测解决的是某种材料经过工艺后是否达到目标粉体要求。两者都可能涉及取样和检测,但目的不同,不应混成同一套判断。
哪些换料场景需要提高控制等级?
第一,对异种金属残留非常敏感。例如下一批粉体用于成分控制严格的配方,旧料中的某种元素即使少量混入也可能影响结果。这类项目应提高换料验证要求,必要时减少共线生产。
第二,材料本身容易附着、含油或状态复杂。天元当前金属磨粉机产品页把油性大、粘性大、水分大等情况列为需要进一步确认的工况。原料越容易在设备内部附着,换料时残留风险通常越值得重点检查。
第三,涉及铝等可燃金属细粉。这类项目不能为了“清得更快”就随意采用会扬起大量粉尘的操作。清洁和除尘方式应与粉尘燃爆、静电、点火源和现场防护一起进行专业安全评估。普通除尘系统不等于完整的防火防爆系统。
第四,换料频率非常高。如果生产计划中每天频繁切换不同金属或不同牌号,清洁时间、首批隔离量和停机损失会持续累积。此时应从生产排程上优先把相同或相近材料集中生产;如果产品对污染极其敏感,还应评估专线或专用接触部件是否更合理。
天元金属粉末加工与工艺评估方案目前将原料材质、牌号、来源、杂质以及目标粉体的纯度、粒形和粒度要求列入前期确认内容。换料管理实际上是这些要求进入连续生产以后的一部分:原料分得再清楚,如果共线换料时不控制残留,最终仍可能造成批次之间的成分混杂。
常见问题
同一种金属不同批次换料,也需要清理吗?
需要根据批次管理要求判断。即使是同一种金属,不同来源、牌号、油污、氧化和杂质状态也可能不同。至少应做好批次分界和必要的残留排空,避免新旧批次无法追溯。
换料时只清金属磨粉机主机可以吗?
通常不够。上一批粉体还可能残留在料斗、管道、分离、回料、筛分、输送、成品收集和除尘等位置,应按实际物料接触路径检查。
能不能用新料把旧料直接“冲掉”?
不能把这种做法当成通用换料标准。即使使用新料带出残留,也应把这部分物料视为换料首批并单独管理,而且具体用量不能脱离材料、设备结构和产品纯度要求随意设定。
怎样知道首批新料可以并入正常产品?
应按产品自身的接受标准判断。一般可以先检查可见混料,再根据成分、纯度或其他质量要求采用企业既定检测方法确认;没有明确标准时,不应凭感觉给出一个固定的允许残留比例。
结语
金属磨粉换料避免交叉污染,真正要控制的是“上一批材料还有多少机会进入下一批”。因此,换料管理应覆盖整条物料接触路径,而不是只清主机或出料口;同时把旧料末批、换料首批和正常新料明确分开,留下可追溯记录。
对于一般金属粉生产,可以通过规范排空、分区清理和首批隔离降低混料风险;对于高纯度、成分敏感、可燃金属粉或频繁多品种共线生产,则需要把清洁验证、粉尘安全和生产排程一起考虑。只有明确了下一批产品能够接受什么、不能接受什么,换料标准才有实际意义。