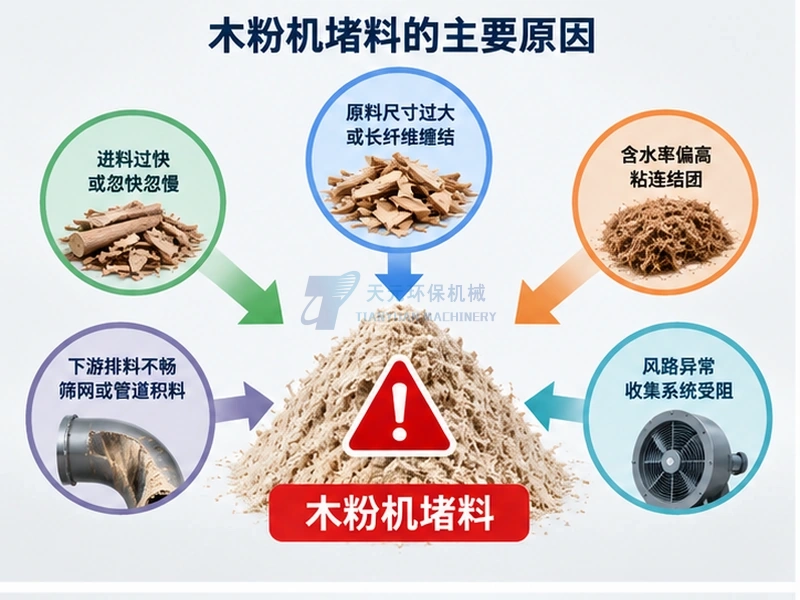
木粉机堵料,通常不是只有“主机里面塞住”这一种情况。实际排查时应先判断堵料发生在进料端、磨粉段,还是筛分、管道、收集等下游环节。原料尺寸过大、含水状态偏高、长纤维缠结、进料忽快忽慢、瞬时进料过多,以及筛分或风路不畅,都可能表现为“下料慢、出粉少、电流波动或停机”。
核心结论
木粉机堵料可先分为三类:进料端堵料、磨粉段负荷异常、下游排料不畅。常见诱因包括原料过大、含水偏高、长纤维缠结、瞬时进料过多,以及筛分、管道、收集或风路异常。排查应沿物料流向逐段进行,清堵或拆检前必须按现场程序停机并隔离危险能量。
文章目录
木粉机出现“堵料”,第一步先判断堵在哪里
“堵料”可能表现为料斗不下料、给料口架桥、主机负荷波动、出粉减少或筛分后物料堆积。不同现象对应的位置不同,先定位堵点比直接拆主机更重要。
| 现象 | 优先检查位置 | 常见方向 |
|---|---|---|
| 料斗有料但下不去 | 料斗、螺旋给料、进料口 | 架桥、纤维缠结、结团、尺寸不均 |
| 进料后主机负荷明显波动 | 进料状态与磨粉段 | 瞬时喂料过多、原料变粗或变湿 |
| 主机运行但出粉明显减少 | 筛分、管道、分离与收集环节 | 积料、排料不畅、风路异常 |
| 停机后很快再次堵料 | 整条物料路径 | 只清了堵点,没有解决根本原因 |
原料尺寸、含水率和纤维形态为什么容易造成堵料?
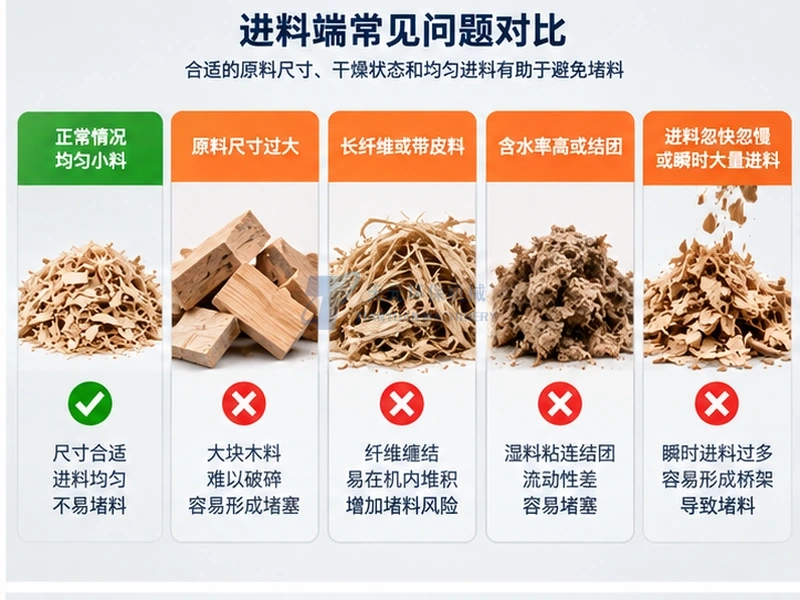
尺寸过大或差异过大时,大料容易架桥或造成瞬时过载。木粉机属于后段精细制粉设备,大块木材、长条竹片和粗边角料应先切片或粉碎。
含水状态偏高时,锯末、木屑更容易粘连结团,流动性下降。天元木粉机进料含水率专题已说明,不应给所有物料套同一个含水率数值,关键是能否保持松散、稳定给料和连续细磨。
纤维过长或容易缠结时,也可能在给料和通道中形成堆积。较长纤维束、树皮条等应先完成必要的尺寸整理。
给料忽快忽慢,为什么会让木粉机更容易堵?
连续磨粉需要稳定物料流。料斗先架桥、随后突然塌料,或人工一次倒入过多原料,都会造成瞬时负荷升高。排查时不仅要看平均进料量,还要看给料是否均匀;有架桥或结团,应先处理原料和给料状态。
筛分、管道和风路不畅,为什么也会表现成“木粉机堵料”?
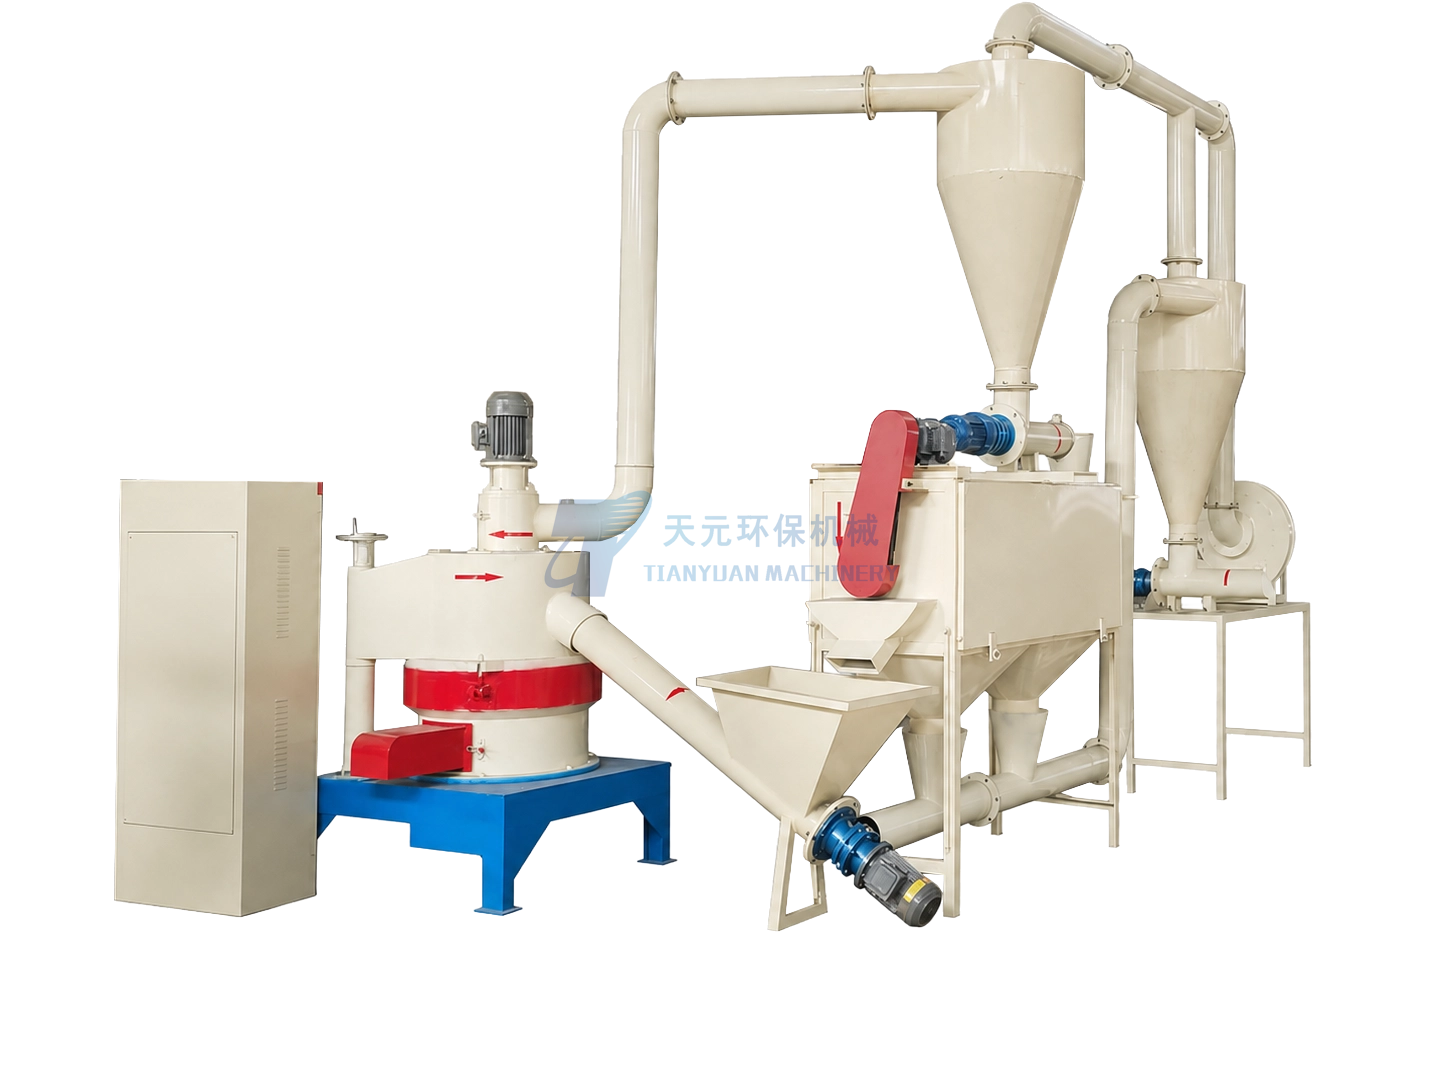
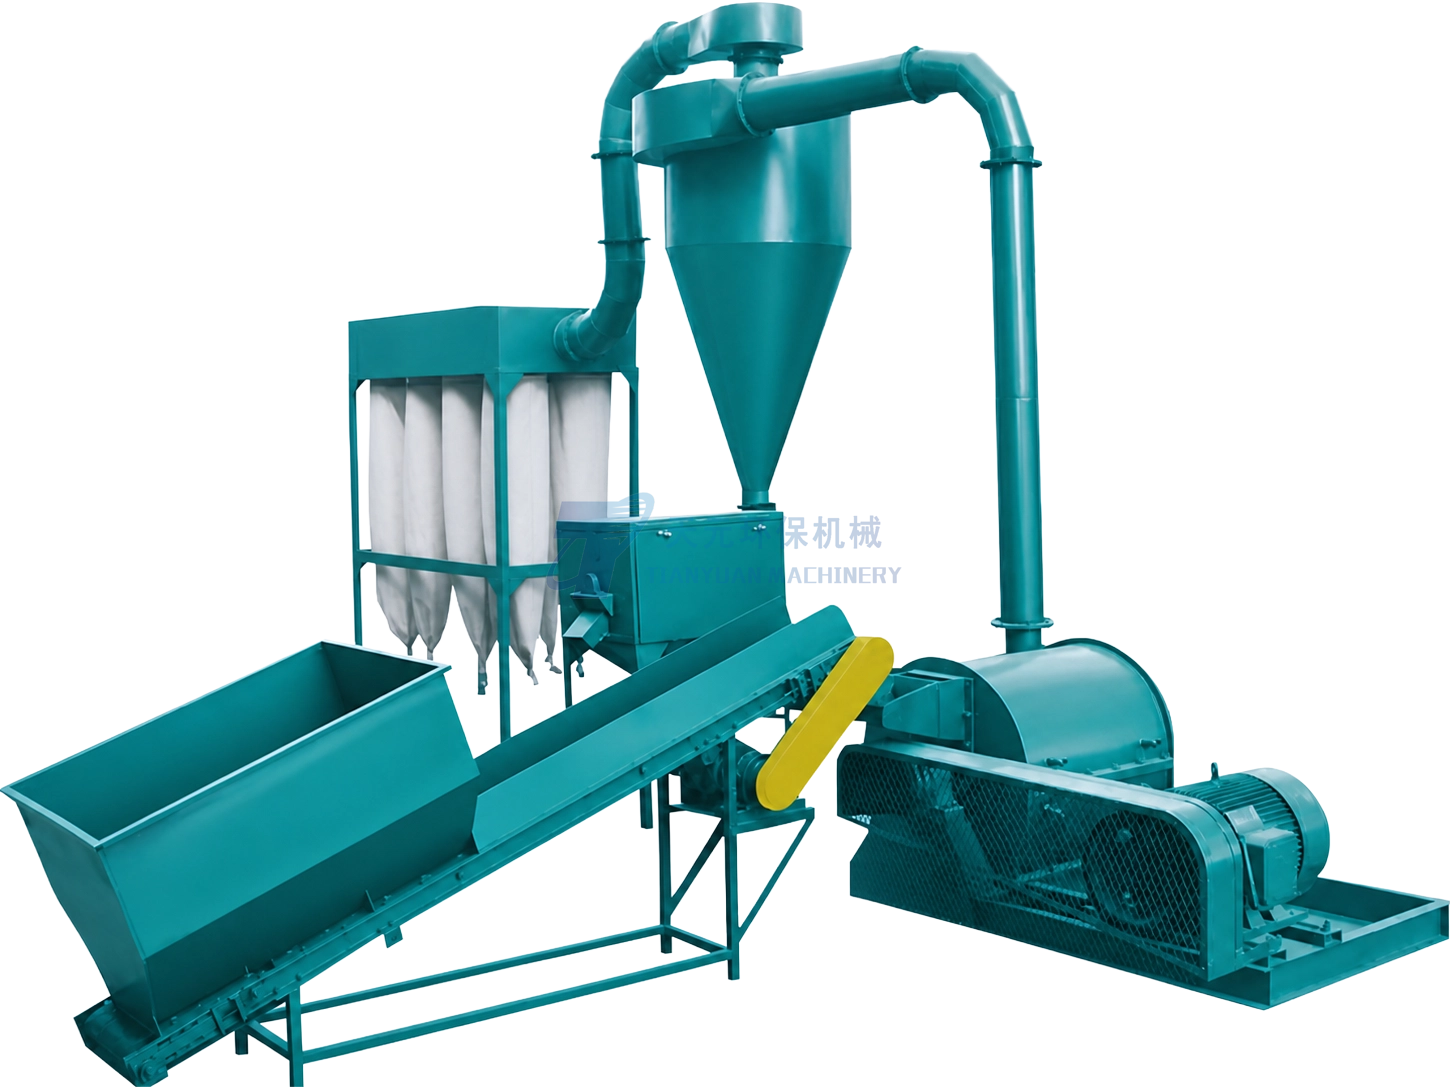
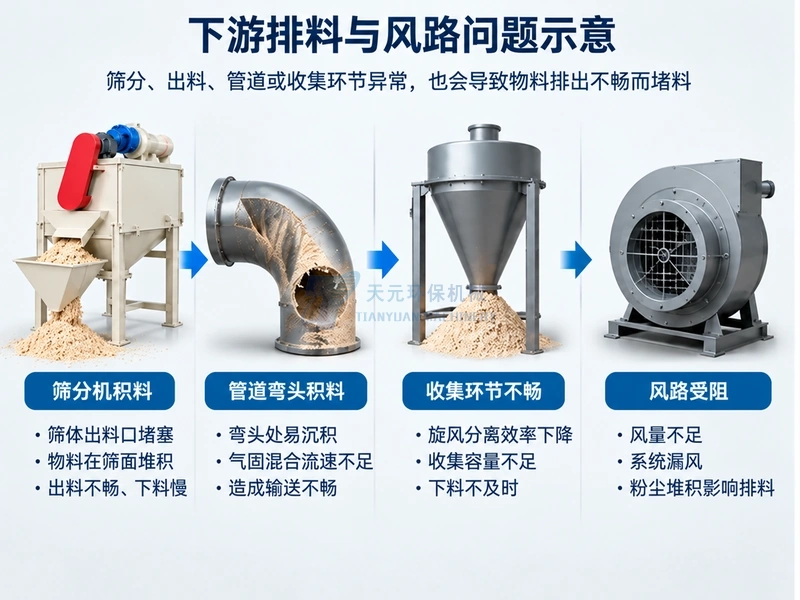
木粉生产线还包含分级、筛分、输送、分离、收集和除尘等环节。筛面积料、管道沉积、收集不畅或风路异常,都可能使下游排料能力低于前端进料速度,最终表现为出粉减少或物料回积。
因此,“清完主机又堵”时应继续向后检查。天元木材制粉与木粉机方案也将进料、细磨、分级和收集作为完整物料路径来考虑。
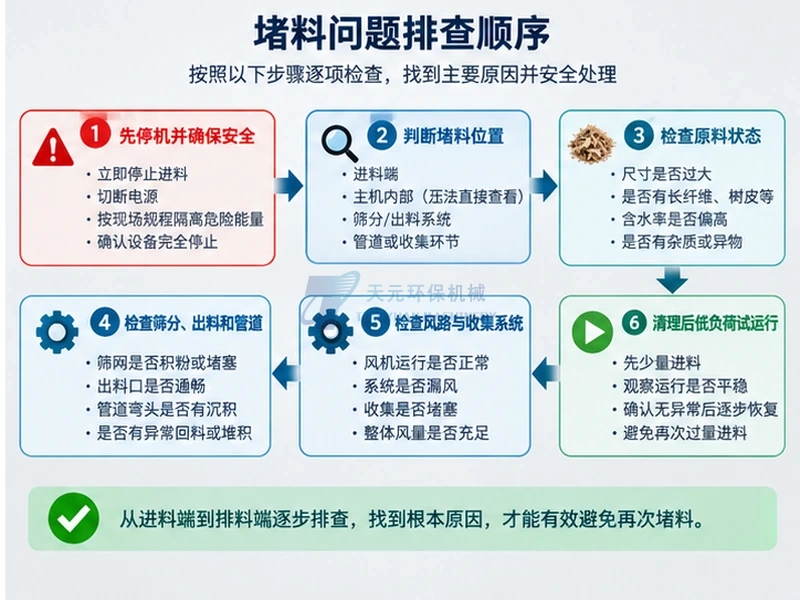
木粉机堵料怎么按顺序排查?
- 停止继续进料。避免堵料继续扩大。
- 确认安全状态。清堵或拆检前按现场程序停机并隔离危险能量。
- 检查原料。看尺寸、长纤维、含水状态、结团和异物是否变化。
- 检查给料。确认是否架桥、间歇或瞬时过量。
- 检查下游。查看筛分、管道、收集和风路是否异常。
- 低负荷恢复。先少量试运行,确认物料流正常后再逐步恢复。
清堵属于维护作业。OSHA危险能量控制要求强调,设备维护前应防止意外启动;木粉尘也需要按可燃粉尘风险管理,因此清理方式不应制造大量扬尘。
TYMF6R-600出现堵料时,重点看哪些边界?
天元TYMF6R-600超细木粉机当前正式参数为30–325目、100–500 kg/h、最大进料直径5 mm;高湿度物料需进一步确认,实际产能随原料、目标细度和配置变化。
6R堵料排查应先确认实际进料是否符合尺寸和状态要求,再检查给料、磨粉、分离、筛分和收集环节。不能把参数范围理解为所有原料、所有细度都能采用同一进料速度,也不能把6R的5 mm参数套用到其他型号。
常见问题
木粉机一堵料就说明进料太多吗?
不一定。瞬时进料过多只是原因之一,原料偏湿、尺寸过大、长纤维缠结、筛分积料、管道沉积或风路异常也可能造成类似现象,应先判断堵点位置。
木粉机堵料可以直接提高转速或功率硬冲吗?
不建议把这种做法作为通用处理方式。原因不明时继续提高负荷可能让堆积更严重。应先停止继续进料并排查原料、给料和下游排料状态。
锯末很细为什么还会堵料?
细不等于流动性一定好。锯末含水偏高、结团、纤维性强或给料忽快忽慢时,同样可能架桥和积料;下游筛分、收集和风路异常也会造成出料不畅。
清理完以后为什么很快又堵?
通常说明只清除了表面堵点,没有解决根本原因。应继续检查原料尺寸与含水状态、进料稳定性,以及筛分、管道、收集和风路是否存在持续性问题。
结语
木粉机堵料最重要的是先定位,而不是先猜原因。把进料端、磨粉段和下游排料系统分开判断,可以更快区分是原料过大、含水偏高、长纤维缠结、瞬时给料过多,还是筛分、管道和风路不畅。
堵料反复出现时,应记录原料批次、尺寸、含水状态、目标细度和给料现象,对照正常工况找变化点,而不是只清堵后重新开机。