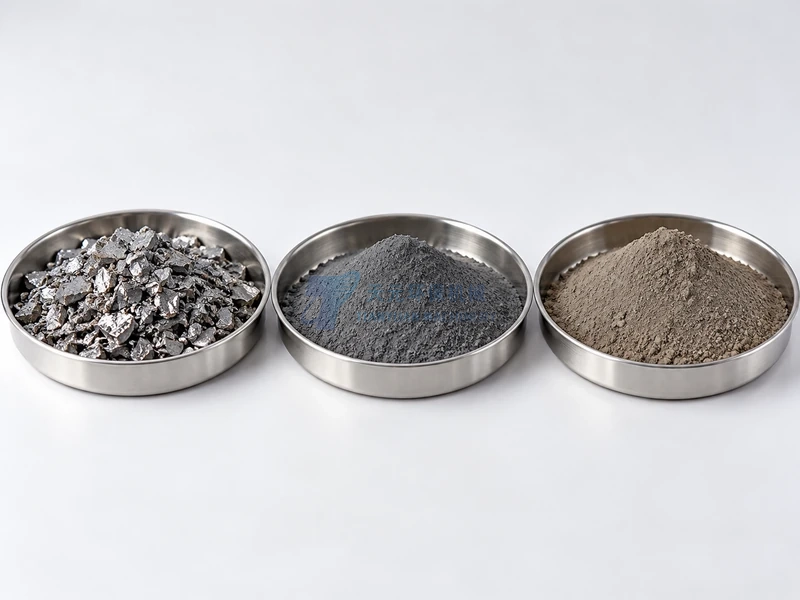
金属屑或合金原料经过机械细化后,粉体可能变暗,部分工况还伴随升温与火花。变色不等于测出了氧化含量,磨出目标粒度也不代表质量达标。评估须联系材料、过程温升、空气接触和检测证据。
核心结论:评估金属机械制粉氧化风险,应先判断材料及下游用途是否对氧敏感,再沿进料—磨粉—输送—筛分回料—收集储存排查温升、火花和空气接触;用同条件的代表性样品,对照外观、总氧含量或表面化学状态。粉体氧化质量风险与可燃粉尘的火灾爆炸危险必须分别评估。
文章目录
先区分粉体氧化质量风险和燃爆风险
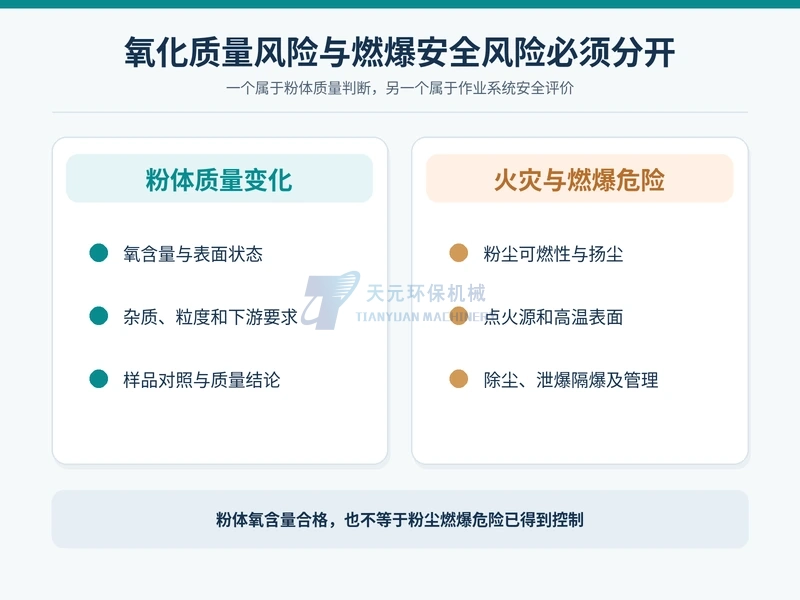
“氧化”在金属粉生产中有两层完全不同的含义。一是金属与氧发生反应,形成或增厚氧化物层,可能影响纯度、导电性、焊材性能或其他下游指标;二是部分金属细粉在适当条件下可能迅速氧化放热,出现火灾或粉尘爆炸危险。两者可以有关联,但不能互相代替评价。
质量风险看成粉后是否可用
需要核对氧含量、表面状态、粒度、污染和实际用途的验收要求。有些金属天然具有薄氧化膜,关键在于是否发生不被允许的变化,而非追求肉眼完全“无氧化”。
安全风险看生产系统是否受控
需要辨识可燃粉尘、点火源、静电、火花、设备温升、积尘以及除尘收集系统的危险性;必须按适用法规和工程安全评价落实措施,不能靠一项产品检验替代。
因此,出现粉体发黑并不自动意味着必然发生燃爆;反过来,即使粉体颜色正常,也不能证明工艺不存在可燃粉尘危险。对铝、镁、钛等需特别审慎的材料,应把安全论证安排在试磨之前。
机械制粉哪些因素容易造成氧化
不同金属、合金及表面状态的反应性并不相同。同为钢屑,牌号、热处理、表面已有氧化层、切削油或乳化液残留都会影响试料判断。含水和杂质还可能改变受热状态,因此评价的起点应是确认材质、原料清洁程度与初始氧含量或表面状态。
机械磨粉依靠冲击、剪切、摩擦等方式破碎或细化金属;局部摩擦升温和偶发火花会增加质量变化的可能性,但不能凭电机铭牌功率推定粉体实际最高温度。材料被细化后,单位质量暴露的表面积通常增加,遇到空气、潮气或较长停留时间时,其表面状态可能继续变化。
研磨气氛、输送筛分的空气接触、回料循环和收集包装时间也会影响氧化风险。控制主机温升不能排除下游暴露;出现温升也不等于粉体一定超标。
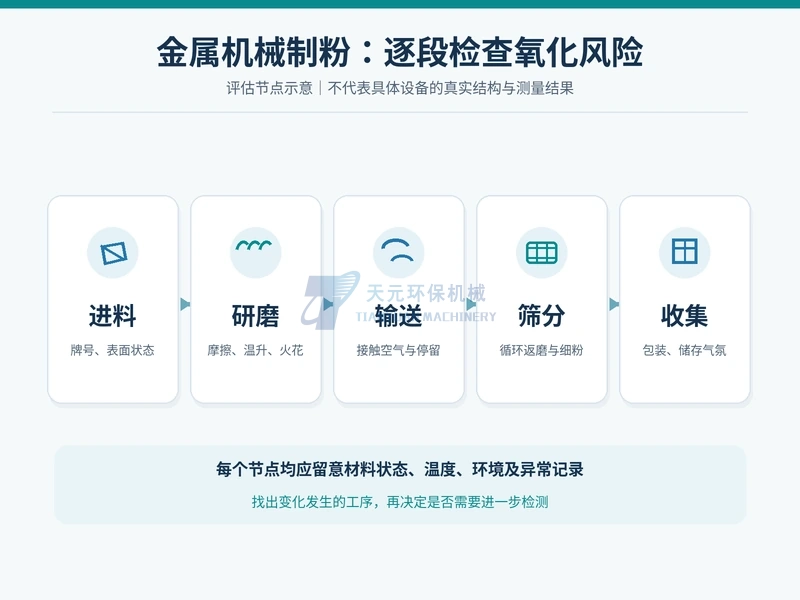
沿着工艺流程怎样排查氧化来源
应逐段定位问题,而非将变色全部归因于主机。先标注升温、空气进入和粉末积聚的环节,再结合记录与样品缩小范围。
进料与主机:先排除原料问题
核对进料是否混批、带油带水或已经锈蚀,记录同批原料的外观和合适的基线指标。主机阶段重点跟踪给料稳定性、负荷变化、排出粉体状态和可安全获得的温度信息;若观察到火花、异常升温、烟雾或异味,应按现场安全程序停止并排查,而不是继续加大进料“试效果”。
输送、筛分与回料:关注暴露和再加工
气固输送、分离、筛分及粗粉返回可能增加粉末接触空气与反复受力的机会。应记录管道和接缝的完整性、筛分回料变化、收集前后的样品差异,并避免把多次回磨样与首次出粉样直接当作同条件对照。
收集与包装:关注停留时间和环境
离开磨粉区后,粉体仍可能在收集、暂存和储运时接触湿空气。留样需记录封装和保存条件,不应把仓储差异全部归咎于研磨。
氧化程度应该用什么证据判断
评价应分层:肉眼外观、颜色、结团或气味只适合做异常线索;温度记录有助于追溯过程;真正判断是否超出产品要求,则要结合适用于该材料的实验室方法。单凭“发黑”“发黄”或“看上去很亮”,均不能换算氧化程度。
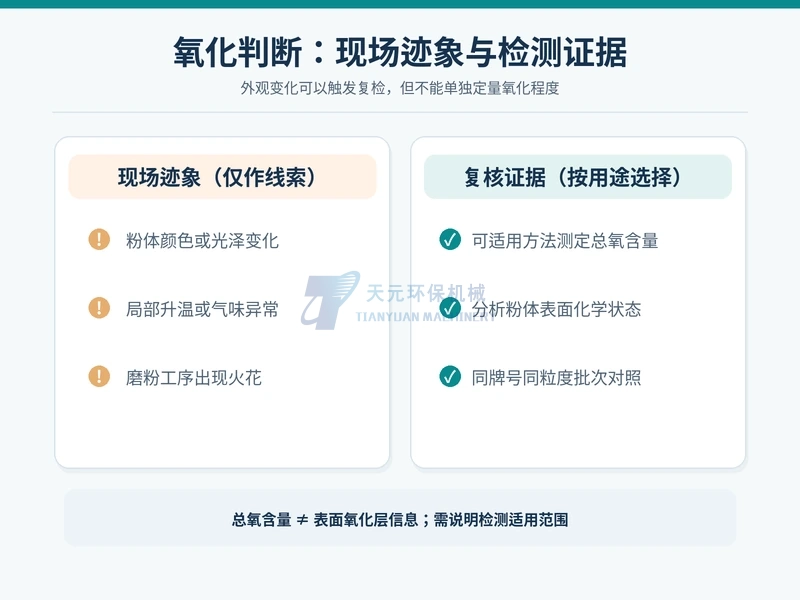
总氧含量:ISO 4491-4:2019规定了部分适用金属粉的高温还原萃取测定总氧的方法,标准有明确的材料适用条件,并不适用于所有含润滑剂或黏结剂的粉体。钢、铁、镍、钴合金等材料可另核对ASTM E1019-24的适用范围。选择方法时应由具备相应能力的实验室确认样品组成、前处理及报告条件。
表面化学状态:如需进一步区分氧化物和其他表面状态,可咨询具备能力的机构评估X射线光电子能谱(XPS)等表面分析技术。美国NIST介绍XPS可用于表面化学分析,但表面信息不能简单等同整批粉末的总体氧含量;两类结果回答的是不同问题。
还应结合粒度分布、粒形、油污和其他杂质变化一起解释结果:过细粉比例变化会改变比表面积,原料本身含氧或异物污染也可能影响检测。是否合格,应使用目标产品规格或客户技术条件判断,不得凭空设一个通用允许氧含量。
试料时怎样做可比对照与留样
对照样比单次取样更有助于定位。试料应记录同牌号、同批次原料的进料状态和筛分条件,保存原料、工序节点及最终成品的代表性样品,标注取样点、时间和封装方式。具体取样量按材料与适用规范确定。
比较样品时,尽量保持粒度范围、抽样方法、样品暴露时间和检测方法一致。若出粉比原料细很多,氧含量变化同时受到比表面积差异影响,就不宜仅据两个总数断言“全是设备造成的氧化”。出现异常时先排除混料、采样污染、检测方法差异和储存条件变化,再研判工艺因素。
不同来源的粉体照片不能作为同条件前后对照。每份检测报告应对应原料批次、加工工况与成品规格,便于追溯。
评估后如何决定工艺调整方向
形成结论时,建议先看是否存在安全不可接受项,再看质量指标是否达标,最后判断持续运行能否稳定重复。可将结果分为三类:材料及条件可继续验证;需要改进原料前处理或工艺环节;目前安全条件或质量要求无法满足,暂不推进。这里不提供虚构的氧含量阈值或保证值。
如果问题主要发生在进料端,应优先处理原料混杂、既有锈蚀或污染;若与连续运行、局部温升有关,应由工程人员评估负荷、加工路线、温度监测和散热方式;若在收集储存后才明显变化,则检查暴露、包装及环境管理。不应将“接入氮气”“增加液氮冷却”或“换一个普通除尘器”作为未经验证的通用解决方案。气氛、冷却与除尘改造涉及工艺适配、窒息、点火源控制和防爆保护等独立安全论证。
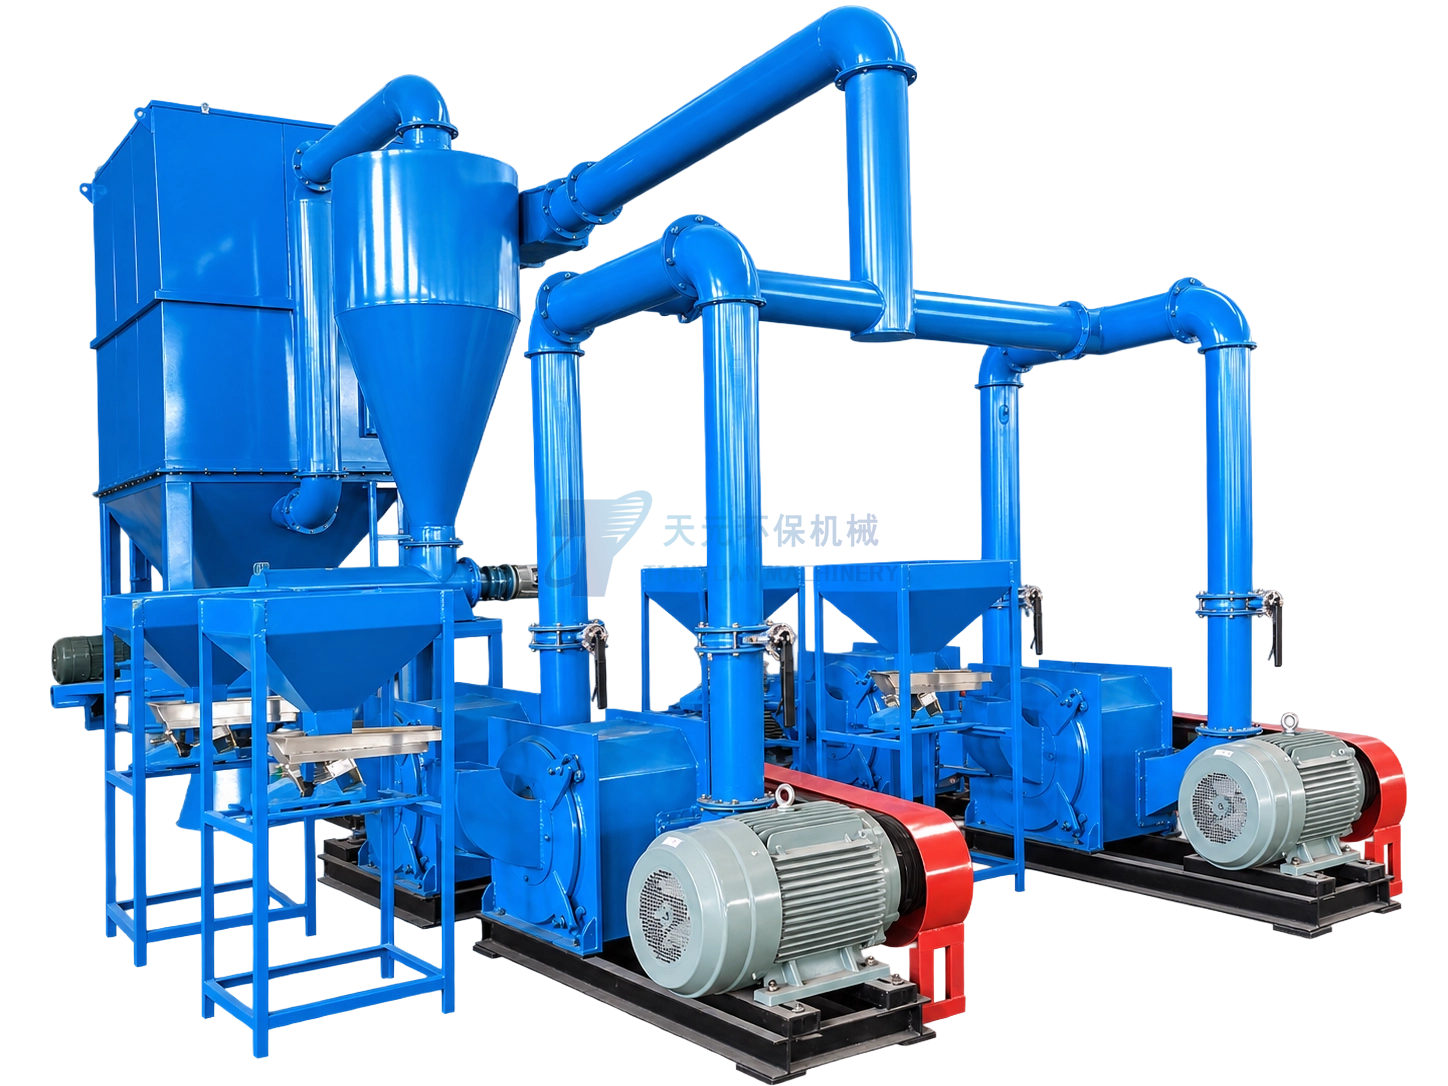
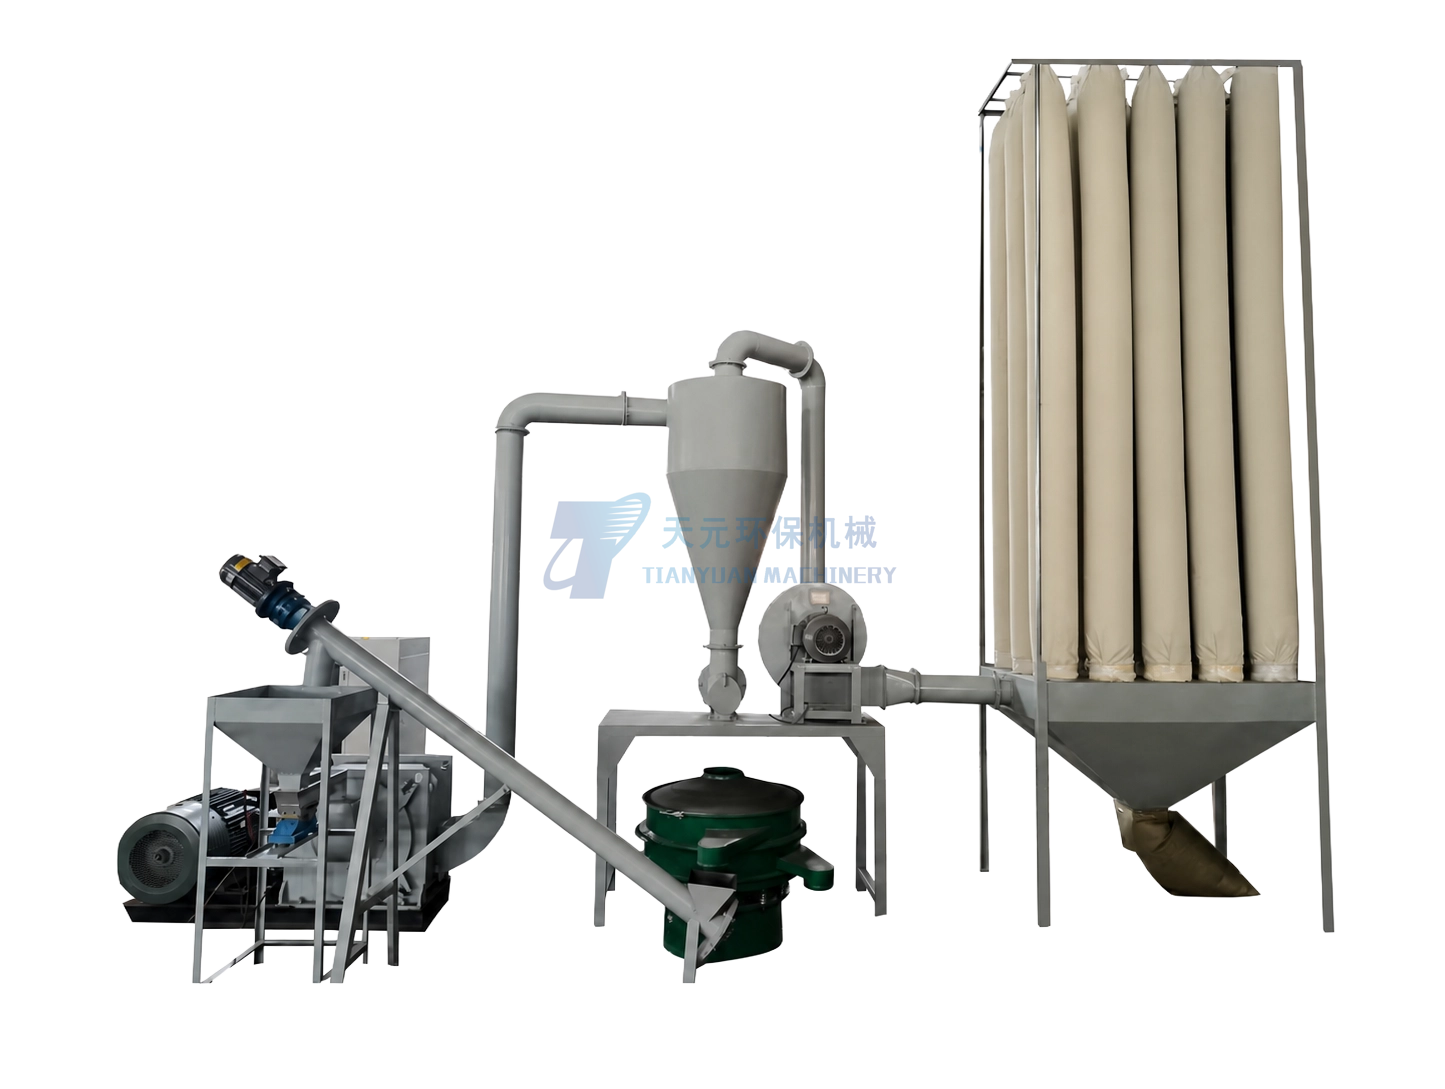
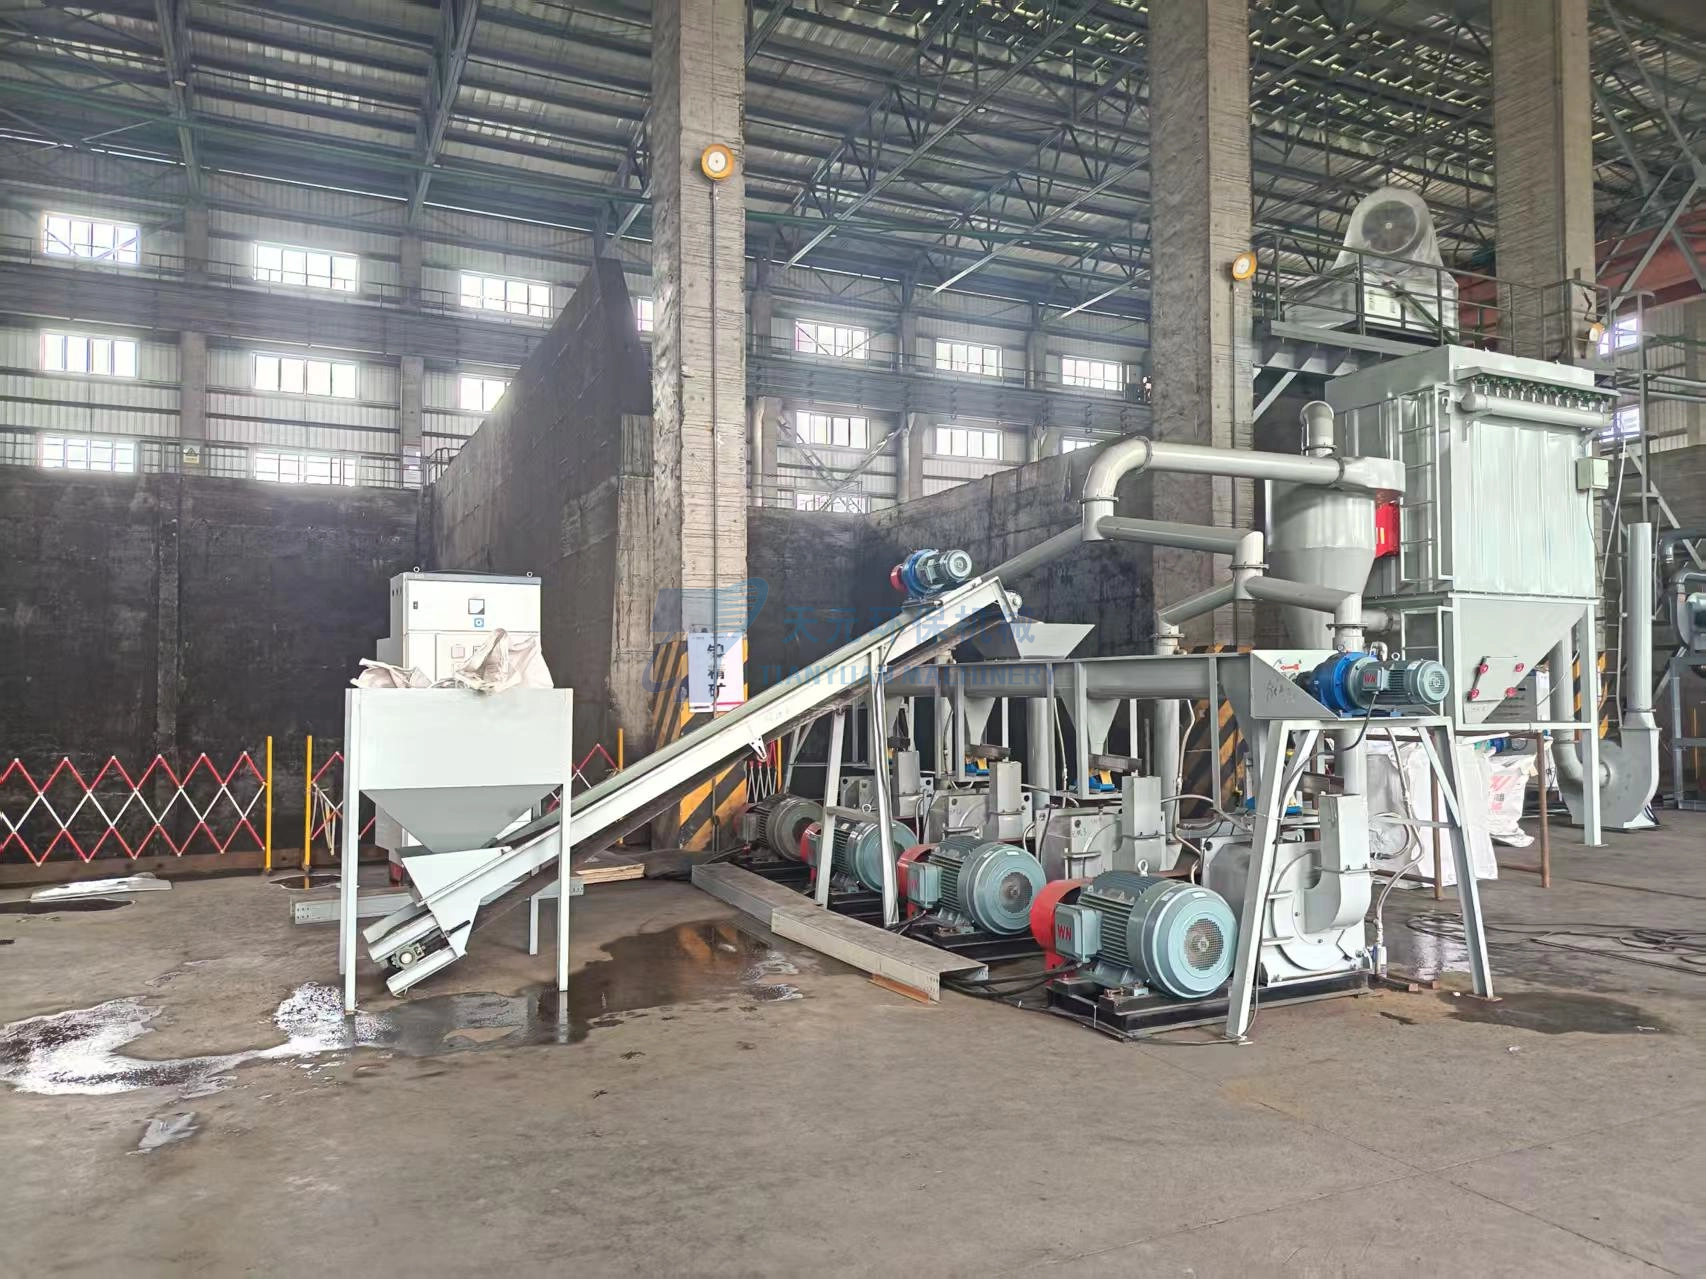
天元TYJSMF500的公开定位是针对适合的金属屑、颗粒及合金开展机械制粉评估,其进料≤5 mm、成品20–325目、参考处理能力50–500 kg/h是不同条件下的设备参数范围,不是针对任何金属的氧化控制性能承诺,也不意味着最高细度和最高产量同时成立。具体材料适用性可查看TYJSMF500金属磨粉机产品页及金属粉末加工工艺评估方案;原料边界另见金属磨粉机原料适用性专题。
常见问题
金属粉变黑就说明氧化严重吗?
不一定。变色是异常线索,可能涉及氧化,也可能受材质、粒度、污染或光照影响。需要用具有可比性的样品和适用检测方法确认。
氧含量正常是否代表生产过程不存在火花风险?
不是。氧含量是粉体质量方面的测量指标之一;可燃粉尘、静电、点火源以及防爆措施属于独立的安全风险评价,不能因一项质量检测合格而省略。
试料时只测成品总氧含量够吗?
通常不足以定位成因。还应有原料基线、代表性取样、粒度与保存条件等信息;必要时增加表面分析,具体取决于材质与下游产品要求。
向普通金属磨粉机通入氮气就能避免氧化吗?
不能这样保证。气氛控制是否有效取决于系统密闭、漏气、氧监测、物料状态与工艺验证;涉及可燃粉体时还需独立完成安全设计、专业评估与操作管理,不能擅自改造投产。
结语
评估金属机械制粉氧化风险,需要贯通原料状态、温升、空气暴露、检测和批次对照。颜色只能提示排查,质量达标也不能代替燃爆安全评价。明确下游要求并验证工艺后,才能判断加工方案是否适配。