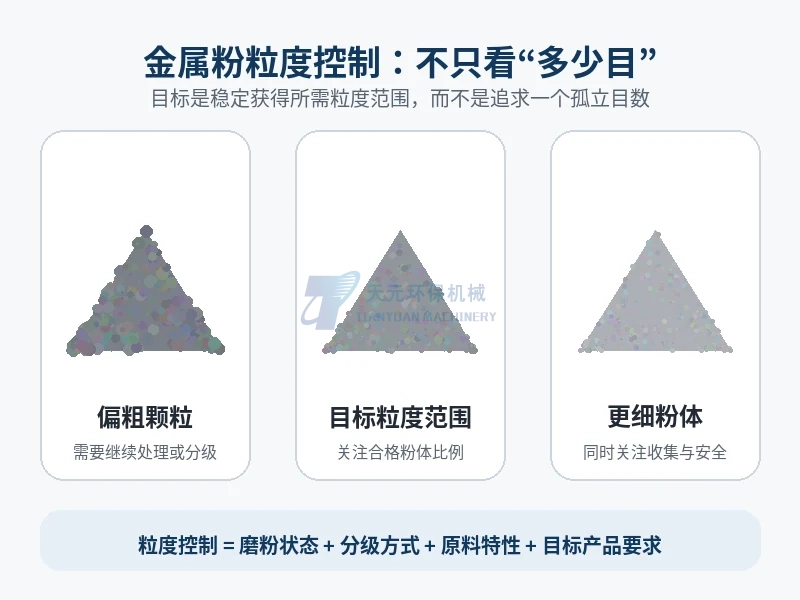
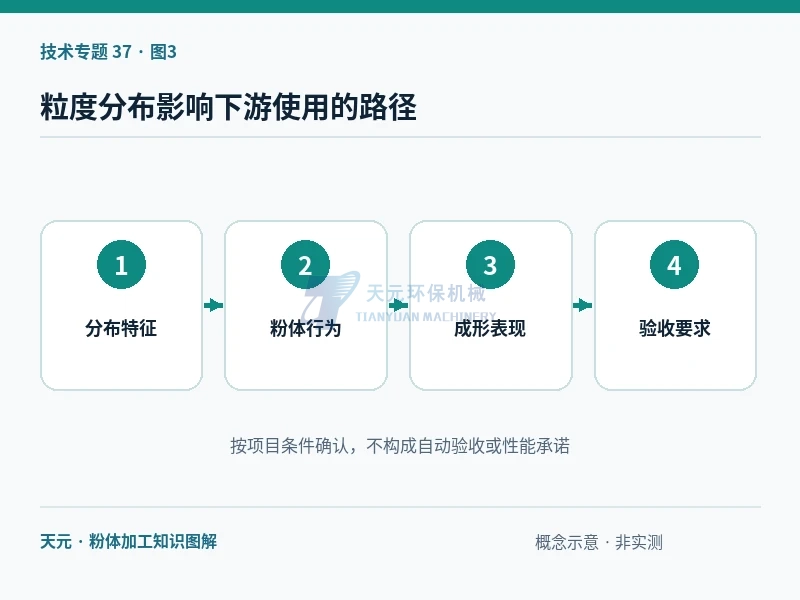
金属粉末粒度分布影响下游使用,是因为实际产品由不同粒径和形貌的颗粒共同组成。D50相同,不意味着细粉比例、粗颗粒尾部、流动状态或成品性能相同。客户如果只写“80目金属粉”,通常不足以判断该粉末能否稳定用于某个工艺。
本文讨论的重点是下游为什么关心粒度分布,而不是重复解释磨粉机如何调节粒度。对于材料适配、设备选型和制粉过程,可另看现有金属磨粉机粒度控制专题。
核心结论
至少同时明确粒度分布的测试方法、D10/D50/D90或筛分区间、粗颗粒与细粉限值、粒形和最终用途。不同分布可能改变粉末流动、堆积、混料稳定性及后续工艺;不存在对所有金属粉应用都最优的统一分布宽度。
文章目录
D10、D50、D90分别表达什么
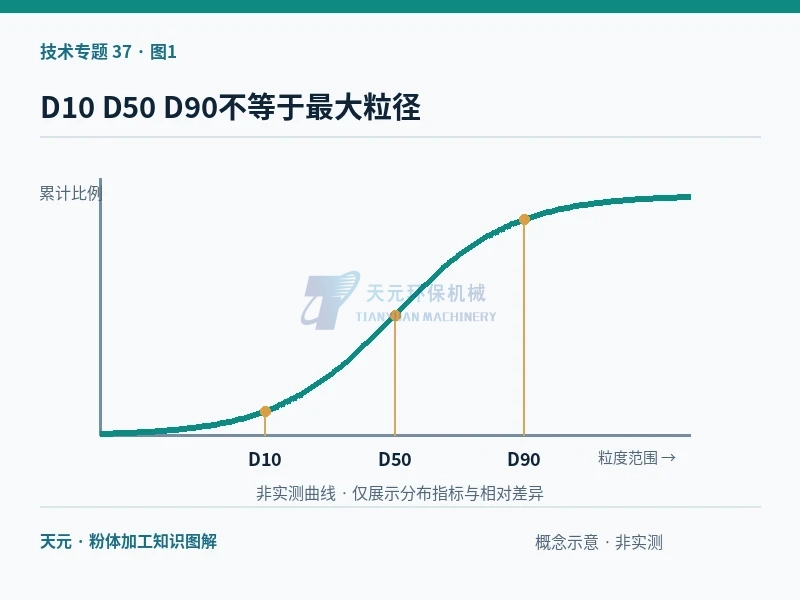
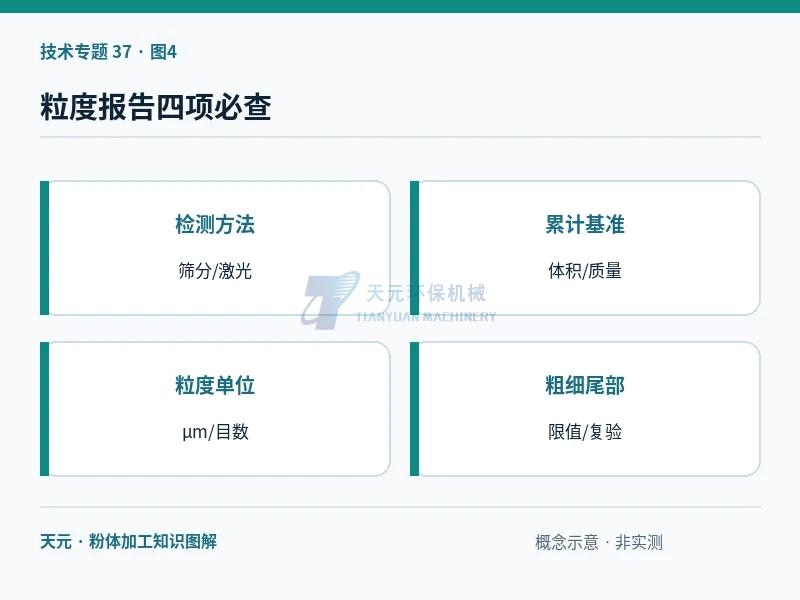
在常见激光粒度报告中,D10、D50、D90通常表示相应累计体积分布达到10%、50%、90%时的等效粒径。D50是中位粒径,不是最大粒径;D90也不等于该批粉末中绝对最大的颗粒。报告中究竟采用体积、数量还是其他分布基准,必须从方法和单位确认。
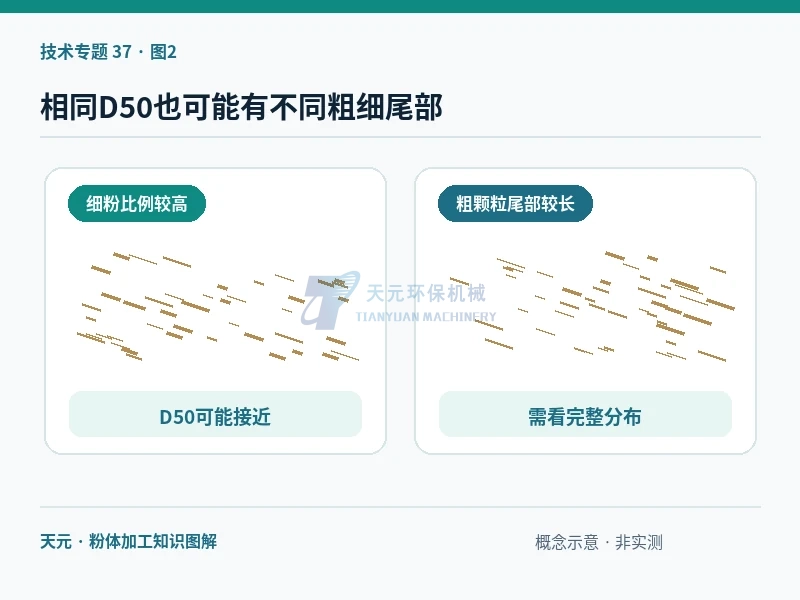
举例说,若两批粉末D50接近,第一批可能存在较宽的粗颗粒尾部,第二批则可能含更多超细粉。只看一个中位数会掩盖这些差异。需要限制异常粗颗粒时,还应关注上限筛余或其他约定指标。
激光衍射方法通常基于球形等效散射模型。ISO 13320:2020的公开摘要明确指出,对非球形颗粒,激光衍射结果可能与筛分等其他物理原理得到的结果不同;因此不能把两种检测值无条件互换。
为什么粒度分布会改变粉末流动
粉体流动不仅由粒度决定,还受到颗粒形状、表面粗糙度、湿度、静电、团聚和测试环境的影响。较多超细颗粒可能增强颗粒间作用力,使粉末更容易粘附和架桥;但不同材料和分布也可能通过填隙改变堆积状态。
因此“分布越窄越好”或“越宽越好”都不是通用答案。对于需要靠重力下料的工艺,流动性与进料稳定性值得重点评估;对于需要提高填充密度的工艺,细粗颗粒的搭配又可能发挥不同作用。
研究中经常同时记录粒度分布、形貌和流动指标,避免把下游异常简单归咎于D50变化。工业实际仍需在相同测试条件下做代表性材料对比。
粒度分布对堆积与压制的影响
当较小颗粒能够填充较大颗粒之间的部分空隙时,堆积密度可能改变;然而超细粉比例过高也可能导致团聚、流动变差或压制过程中气体与润滑条件发生变化。密度与成形结果之间不应画简单等号。
粉末冶金压制、混料和烧结对粒度分布的敏感程度与具体材料、模具、压力、润滑剂和目标性能有关。某一配方所需分布,不应直接复制到涂覆、化学反应或其他用途。
下游若提出“要提高成型密度”,建议同时提供当前粉末的粒度数据、实际填充或压制观察和目标产品要求。单独增加细粉比例可能并不能解决问题。
不同应用为什么关注不同粒度区间
重力给料或连续混合更关注流动稳定、是否容易偏析和粉尘操作风险;表面涂覆可能关注粗颗粒造成的表面缺陷与细粉的加工响应;压制成形则可能关注填充、模具流动、压坯均匀性及后续烧结表现。
有些高要求用途还指定了球形度、氧含量、表面特性、批间一致性及专用检测方法。符合某一粒度区间,并不代表机械制粉的粉末能够直接用于金属3D打印等特定场景。天元TYJSMF500是适配原料的机械制粉设备,不应未经独立验证宣称满足特定增材制造级粉末标准。
最终产品可能要求的是“区间内合格品的小时产量”,而不仅是总磨粉量。宽分布可能带来更多筛上物或超细粉;在选型时应同时讨论分级、收集和质量控制策略。
筛分报告与激光粒度报告如何对应
筛分强调颗粒能否通过特定筛孔,通常以质量计量筛余或通过率;激光粒度则利用光散射推算等效粒径分布。对于片状、针状或粗糙颗粒,这两种方法的结果不必完全一致。
客户验收时,应在规格书上明确测试方法、样品分散处理、粒度单位和结果基准。比如D90的“90%”必须说明属于哪种累计分布;仅写“325目约多少微米”不等于完成了粒度分布标准。
当一批粉末报告出现“筛分通过但激光D90偏大”等矛盾时,先核查取样代表性、结团状态、检测条件和粒形影响,再决定是否是生产失控。
客户怎样写清楚真正需要的粉末规格
一份有用的粒度要求应包含:材料牌号、目标产品用途、粒度方法和单位、D10/D50/D90或目标筛分范围、偏粗与过细颗粒的接受原则、颗粒形貌及相关纯度条件。涉及稳定交付,还应说明批次、采样点和复验条件。
建议将“建议指标”与“强制验收指标”分列,并明确由谁提供方法、样品和目标值。若客户目前只有一包可正常使用的参考粉末,可以先对参考样品建立检测基线,再评估机械制粉可达到的规格与合格品比例。
现有机械制粉粒形专题解释了粒度与颗粒外形为何不能混为一谈;该旧文解决“是什么形状”,本文侧重“完整粒度分布怎样影响使用”。
细粉比例变化还有哪些风险
细粉比表面积通常较大,粉尘逸散、氧化、静电和燃爆风险可能随材料及操作条件变化。对于可燃金属粉,必须开展适用的粉尘危险分析和设备安全设计,不可以一个固定目数断言“安全”。
颗粒增细还可能改变收集效率、包装粉尘暴露和人员防护需求。工艺评价应将下游使用表现与生产安全分开记录,并由合格人员核对当地适用规范。
常见问题 FAQ
D50是否等于平均粒径?
D50是指定累计分布基准下的中位粒径,通常不等于算术平均粒径,也不是最大粒径。
D90偏大一定说明金属磨粉机故障吗?
不一定。还可能与原料、采样、团聚、分散条件、粒形及检测方法有关,应在相同条件下复核。
同样80目的金属粉为什么流动性不同?
筛分结果不能完全描述细粉比例、粒形和表面状态,流动还受湿度、静电和团聚等因素影响。
粒度合格就能用于金属增材制造吗?
不能。增材制造通常还有粒形、化学成分、氧含量、流动与工艺认证等要求,必须按特定用途核验。
结语
金属粉粒度分布是连接制粉过程与下游产品要求的关键语言。只有将测量方法、D值、粗细粉比例、粒形及最终用途放到同一张规格表里,才能判断机械制粉路线是否真正适配。