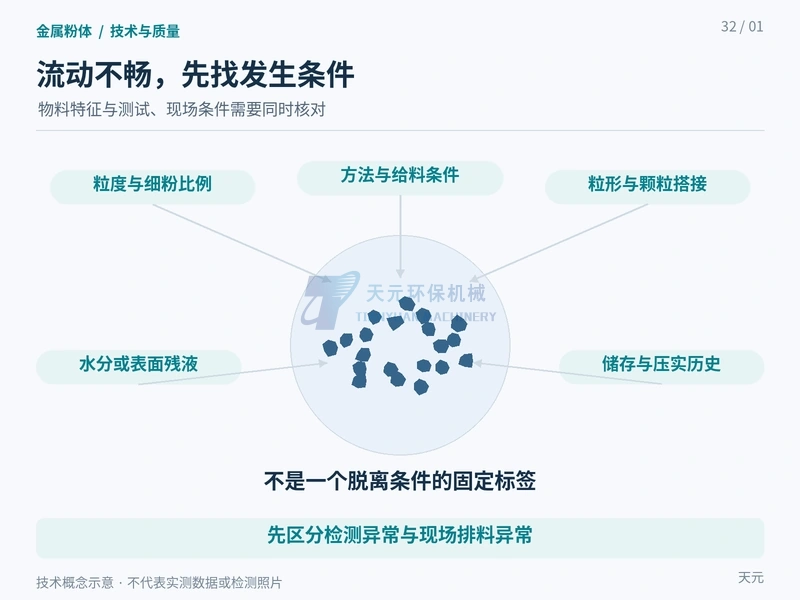
金属粉末流动性不好,常见排查方向包括细粉比例变化、颗粒不规则或相互嵌连、团聚与表面残液、储存压实,以及检测或给料条件改变。先确认“在哪一种条件下不好流动”,再判断原因,比直接认定磨粉机故障更可靠。
核心结论
流动性不是脱离条件的固定标签。应先统一取样与检测方法,再检查粉末组成和状态,最后验证实际给料表现;漏斗不流动、料仓架桥和计量波动不能直接当作同一种故障。
先说清楚:是检测异常,还是现场下料异常
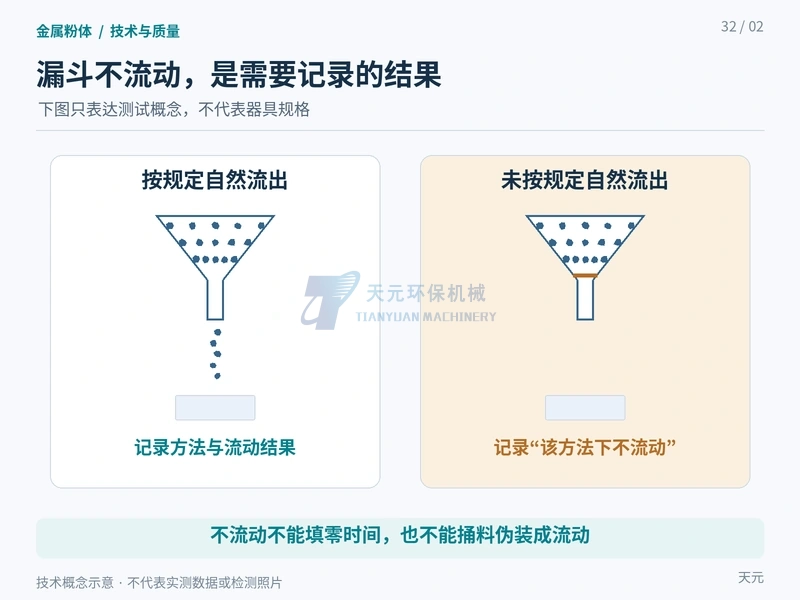
实验室漏斗试验观察粉末通过规定孔口的表现;生产现场则可能出现料斗架桥、出料忽快忽慢或计量偏差。孔口、壁面、料层压力与设备动作不同,不能用一个结果代替全部工况。
NIST的粉体流变研究明确指出,流动性取决于测量条件。另一项材料评价研究也提示,传统漏斗结果不能充分预测增材制造中的铺展表现。这里引用的是方法边界,不意味着天元机械制粉设备具有增材制造供粉资格。
为什么要先核对漏斗与样品条件
ISO 4490:2018规定用校准漏斗测定金属粉流动表现,其适用范围要求粉末能够自由通过指定孔口。不能流出时,应记录“在该方法条件下不流动”,不能填写为零流动时间,更不能捅料后当作自然流动结果。
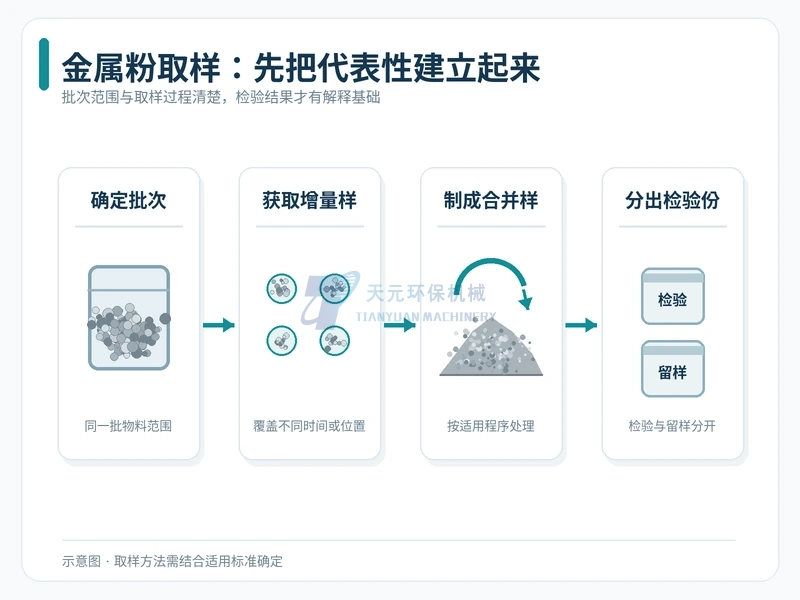
复核孔口是否洁净、器具状态和记录单位是否一致,样品是否经过不同的筛分、干燥或分散处理。对两批粉比较时,还要核对取样及缩分方式,避免把包装分层造成的细粉差异误判成整批波动。
哪些粉末变化值得优先排查
| 排查方向 | 应寻找的证据 | 判断边界 |
|---|---|---|
| 粒度组成 | 粗细粉比例与以往留样不同 | 不能仅凭D50相近排除差异 |
| 颗粒形状 | 片状、细长或相互搭接颗粒增多 | 不能只看一张漂亮显微照片 |
| 团聚和残液 | 结团、受潮记录、油液或其他残留 | 外观看不见不等于不存在 |
| 储存压实 | 久置、堆码、运输振动后状态改变 | 不把压实直接等同氧化 |
| 混料和偏析 | 批次混合、转运或筛分分级改变 | 先确认检验样是否仍有代表性 |
细粉增加可能加强颗粒间作用,不规则颗粒可能增加搭接阻力;但不同粒度组合也会改变堆积状态,不能概括成“越粗越好”或“越圆就一定合格”。应把实际颗粒形状与粒度组成、表面状态一起看。
发现水分或表面残液疑点时,应按适用方法确认。不要凭“粉干了就会流”自行加热烘料;对于易氧化或可燃金属粉,处理条件必须先经过质量与安全评估。
检测正常,现场为什么仍可能不下料
粉末本身的证据
同方法留样对照、粒度组成、形貌、含液状态和储存历史,用于判断物料是否发生变化。
现场系统的证据
料位、出口与壁面条件、给料动作、积料位置和环境变化,用于判断设备与粉体的配合。
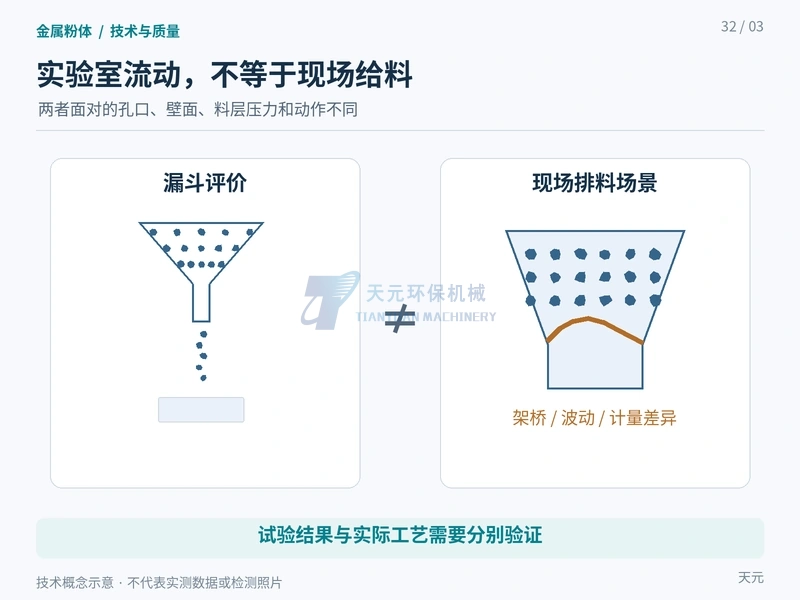
若实验室结果稳定而现场仍波动,应由技术人员检查实际排料条件,不应单靠提高转速、增大振动或持续敲打料斗维持生产。反过来,现场暂时能送料也不能证明该批粉满足客户规定的流动性指标。
怎样做一次可复核的原因验证
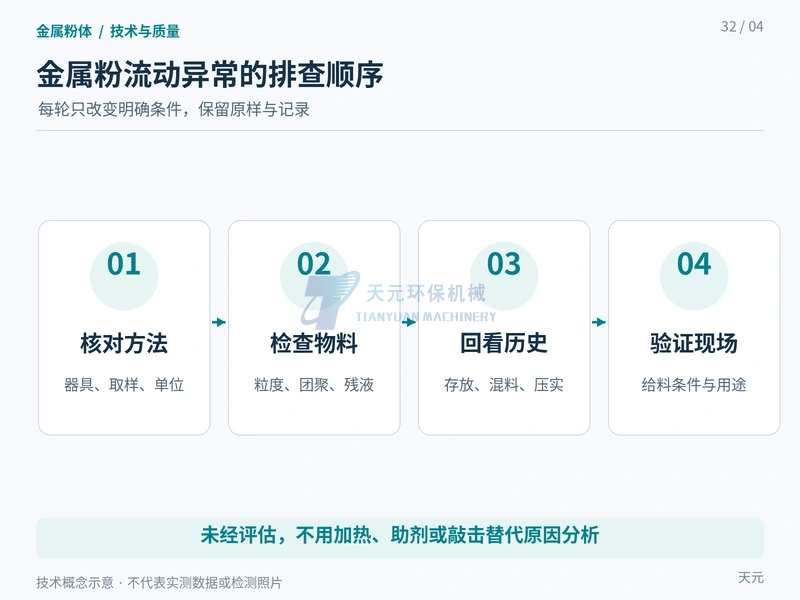
- 保留异常批、对照批及其原始状态,确认批号和检验目标。
- 先用相同方法复测,排除器具、样品准备和记录差异。
- 根据异常线索选择粒度、形貌、残液或储存条件核查,不把所有项目盲目全测。
- 每轮只改变明确的条件,记录前后物料身份及结果;处理后的样品必须重新编号。
- 用实际给料或下游使用条件验证改善,必要时同时复查纯度与粒度是否被改变。
机械磨粉的评价应关注目标粉是否适合使用,而不是只追求某个流动时间。相关项目可纳入金属磨粉机试料指标。不应未经允许添加助流剂,因为添加物可能改变产品成分、后续反应或客户验收结果。
取样、筛分和清理也可能扬尘。对具有可燃粉尘风险的材料,应依现场制度开展风险辨识和防护;普通除尘、接地或一次试料顺利,都不能代替完整安全评估。
常见问题
霍尔漏斗不流动,是否说明金属粉不能使用?
不必然。它说明该方法条件下不能获得正常自由流动结果,仍须按下游工艺选取适用评价方式。
粒度变细后流动差,必须把细粉全部筛掉吗?
不应直接这样做。先确认细粉组成及客户粒度要求,筛除会改变产品;是否调整应有质量和用途依据。
粉末受潮后直接烘干再检测可以吗?
不能随意处理。应先保留原样,确认材料安全性与允许预处理方法,报告中注明处理条件。
振实与松装密度的比值能代替流动试验吗?
不能一概代替。它可提供堆积变化信息,但与实际漏斗、料仓或下游受力状态并不相同。
结语
排查金属粉流动问题,先把方法差异与物料变化分开,再看现场条件。用留样、原始记录和小范围条件验证建立证据,比凭手感反复调机更容易定位原因。