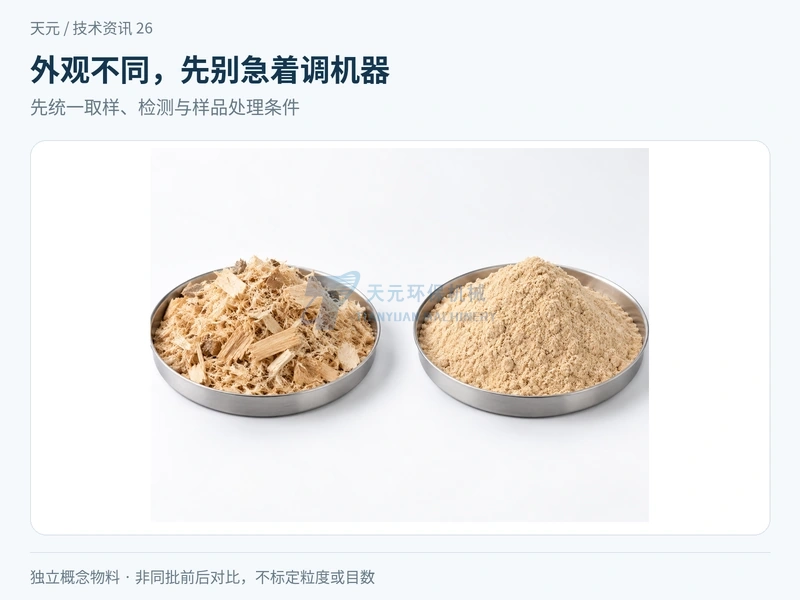
木粉机出粉粗细不均,应先确认不同样品是否在同一检测条件下比较,再检查原料、给料、分析分级和筛分系统。肉眼看到粗纤维,或两张报告数字不同,不能直接认定主机损坏。
核心结论
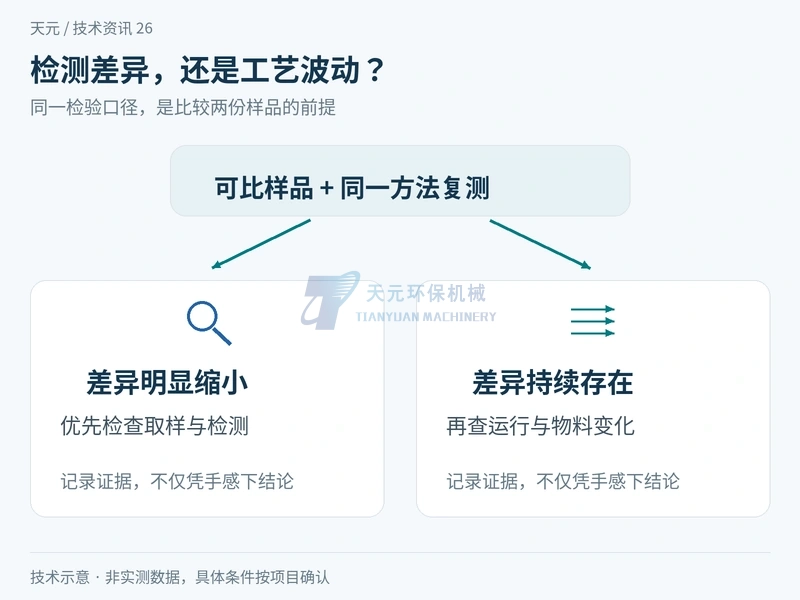
先把“检测差异”和“真实工艺波动”分开:同批样品用同一方法复测后仍异常,再按异常出现的时点和位置查原因。给料忽多忽少、原料状态改变、分级条件波动及筛分旁路,都可能改变成品粒度;不应一上来就换筛网或提高转速。
为什么先核对取样和检测方法
检查是否从同一成品出口、可比出料时段取样,是否只取了袋口或料堆表面;运输和落料中的颗粒分离,也可能让一小撮样品偏粗或偏细。需要比较批次波动时,保留各时段样品,不要先全部混成一个平均样。
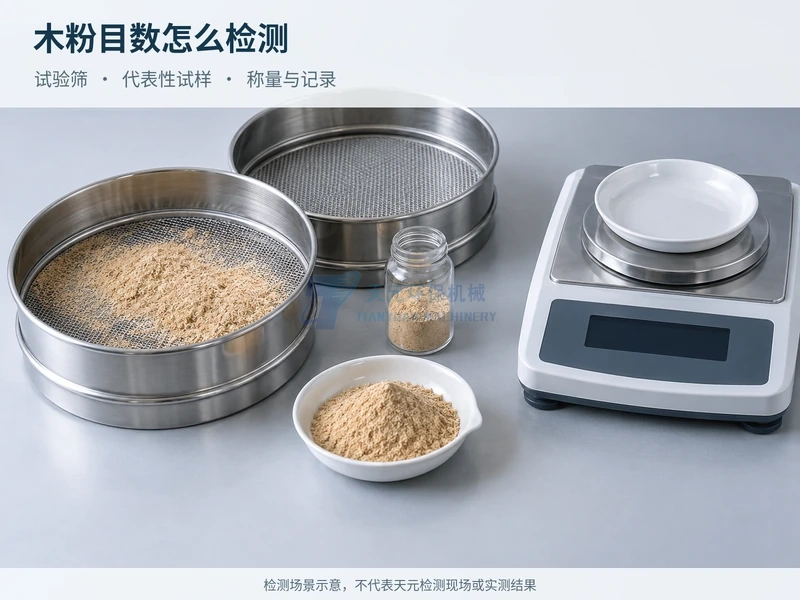
检测时核对筛孔标准及实际孔径、试样含水和团聚状态、装样及筛分条件。不要临时碾碎团块、手压过筛来提高通过率。RETSCH筛分技术说明强调样品制备与测量条件对结果可靠性的影响,具体检测步骤可参考木粉目数检测方法。
筛分通过率与激光法D值不是同一指标。ISO 13320:2020公开摘要说明,非球形颗粒的激光衍射结果可能不同于筛分结果;木质纤维尤其不能把一个等效粒径直接当作筛孔通过行为。
从异常形态和发生时点缩小范围
| 观察到的差异 | 优先核对的线索 |
|---|---|
| 同一样品换人、换仪器后变粗 | 取样分样、筛具、样品处理和检测口径 |
| 更换原料批次后整体偏粗 | 含水状态、初始尺寸、纤维形态及混料比例 |
| 粗细变化与给料忽多忽少同步 | 给料稳定性、主机负荷和系统输送状态 |
| 最终成品突然夹入明显粗粒 | 筛网破损、边缘密封、旁路及回料误混 |
这些是排查方向,不是仅凭现象就能成立的故障结论。逐一核对后再决定调整;已经筛分的成品若与筛上料、清扫料混放,也会出现并非主机造成的粗细混杂。
原料与给料如何引起真实波动
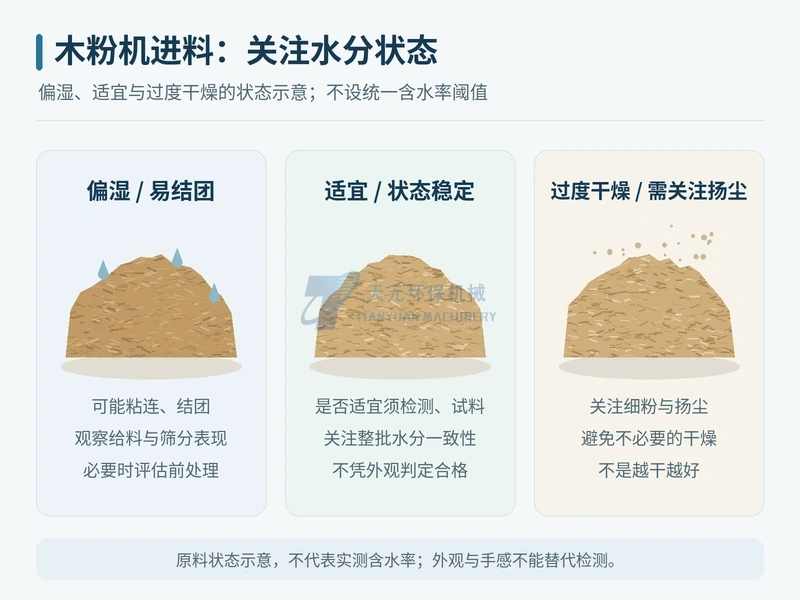
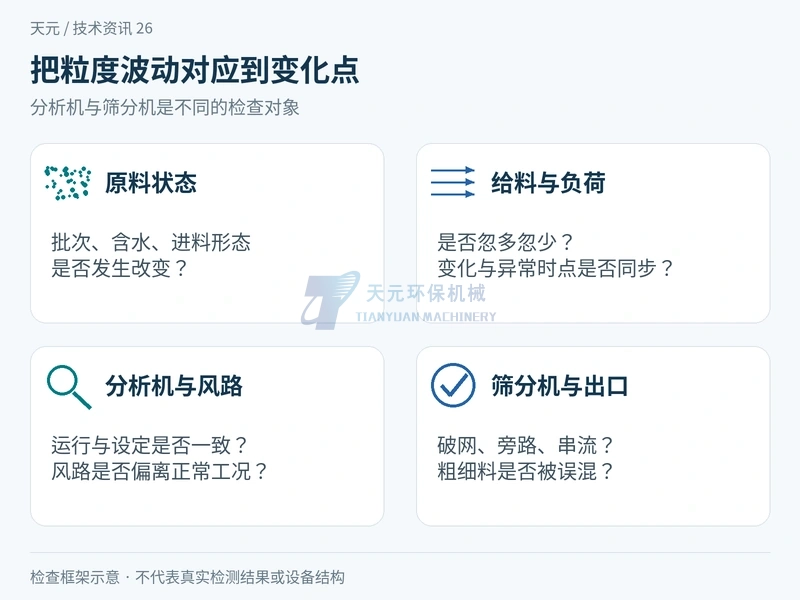
原料变湿、长纤维增加或粗料比例变化,会改变给料与细化条件。即使标称为同一种锯末,不同批次也应保留尺寸、含水状态和前处理记录。进料含水状态与进料尺寸需要一起核对,不能只测平均水分而忽略局部湿团。
平均进料量相同,不代表瞬时负荷相同。料斗架桥后突然塌料、输送间歇或人工集中倒料,可能让研磨和分级处于不同负荷。先检查波动是否与给料、风路状态同步,不要用增加进料来弥补合格粉下降。
分析机、筛分机和主机分别查什么
分析机与风路
核对分析机实际运行状态、既定设定值及风路是否偏离正常工况。风机运转并不证明系统风量和压差正常;漏风、阻力变化需要按实际配置检查。
筛分机与成品出口
检查筛网完整性、安装密封、出料路径及粗细料是否串流。堵孔可能先降低透筛能力,不能自动等同于粗粒穿过;破网或旁路则应重点排查粗粒混入。
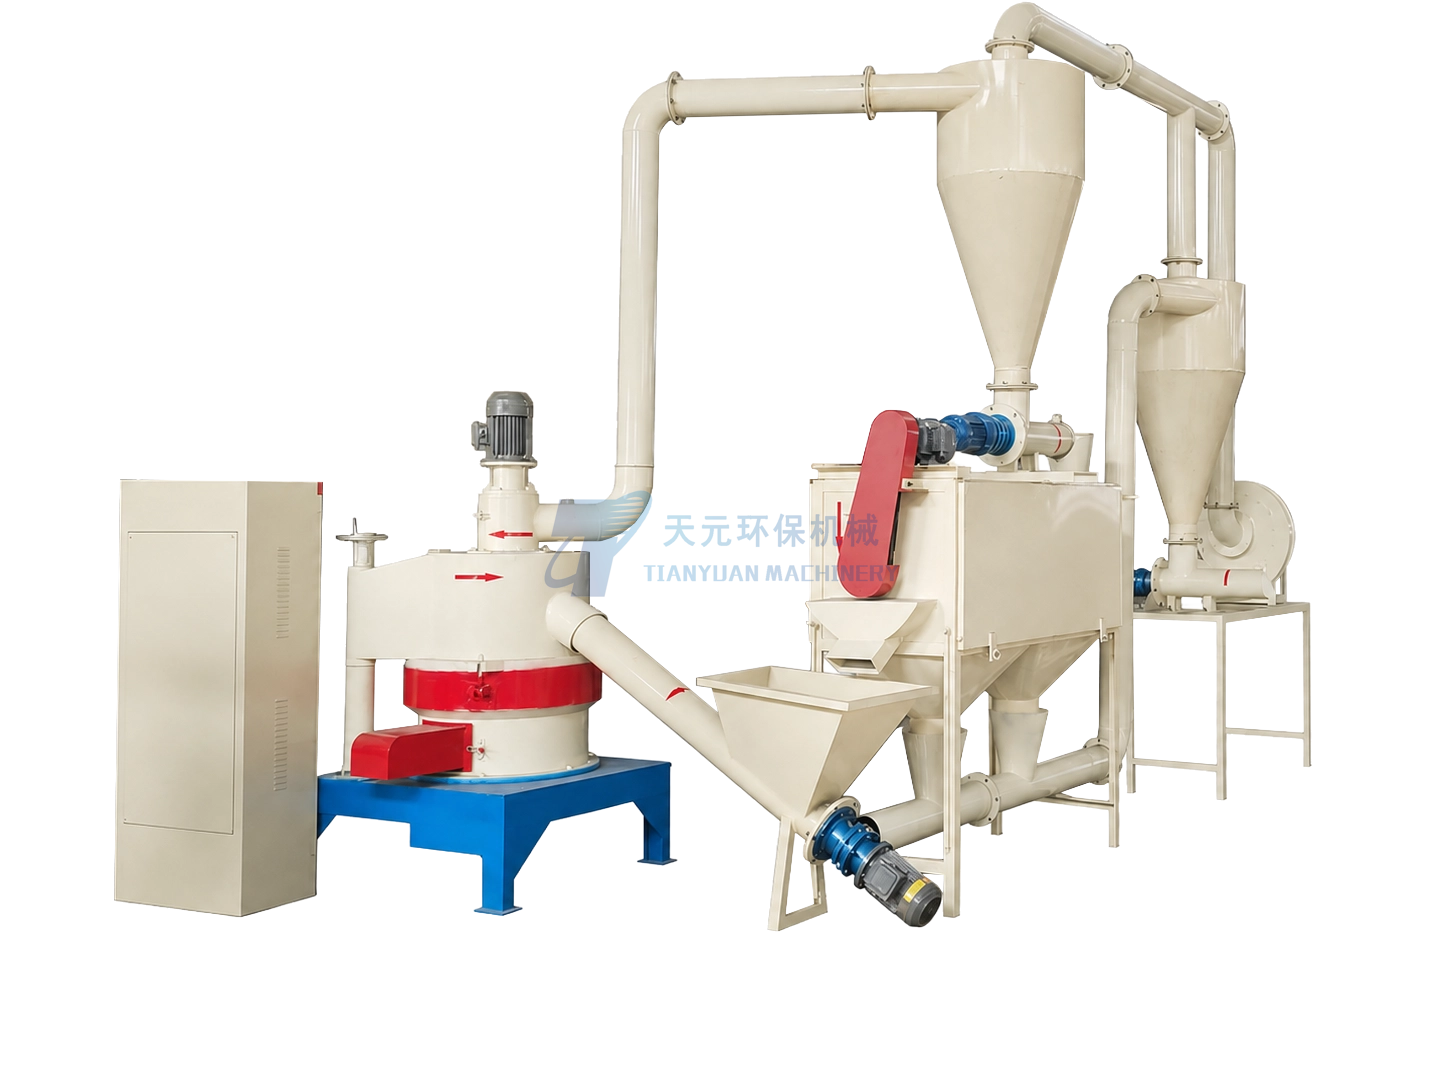
天元TYMF6R-600为磨辊碾式设备,系统中的分析机与8号位筛分机作用不同,不能把二者当作同一部件。该型号成品细度30–325目、产量100–500 kg/h、最大进料直径5 mm,实际能力随原料和工况变化。主机检查应针对该型号磨辊及相关接触部件,不能套用其他机型的刀具故障结论。
有回料循环的配置,还应核对回料是否持续增加或误入成品。拆检前按规程停机、隔离危险能量并确认安全;如有异常温升、火花或烟雾,停止常规调试并执行安全处置。
怎样用记录找出真正的变化点
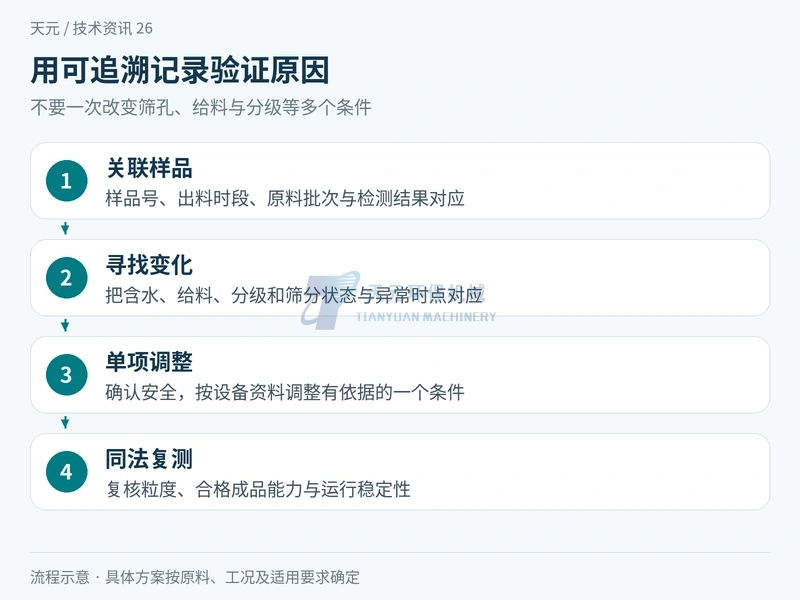
建立一张关联记录:样品号、出料时段、原料批次、含水基准、进料形态、给料与负荷、分级设定、筛具状态、回料去向和检测结果。把异常样与稳定工况样对应起来,才能区分偶发混料和持续性工艺变化。
确认安全后,每次只调整一项有依据的条件,保持取样和检测方法不变。改变筛孔、分级和给料后即使粉变细,也未必说明原故障已找到;还应确认合格成品能力与运行稳定性是否同时恢复。
常见问题
同一目数的木粉,为什么看着不一样?
纤维形态、分布宽度和团聚状态可能不同。先按同一孔径和方法比较通过率,外观不能代替检测。
筛网换细一点,就能解决粗细不均吗?
不一定。检测差异、原料或负荷波动并不会因此消失;更细的筛网还可能降低透筛能力。先定位原因再验证调整。
粗细不均就是木粉机堵料吗?
不是。堵料主要表现为物料流受阻,粗细不均是成品粒度问题。两者可能相关,也可能各自独立。
结语
排查木粉粗细不均,要先建立可比的检测结果,再沿原料、给料、分级筛分和成品路径寻找变化点。保留原始样品与调整记录,比靠手感反复调机更能支持原因判断。